


Concevoir le collage, l'enrobage et l'encapsulation UV de manière fiable
Dans le collage, l'enrobage et l'encapsulation UV, c'est le rayonnement dans la zone de réaction qui détermine le procédé – et non la puissance nominale de la source. Les pièces agissent comme des filtres optiques ; l'épaisseur du joint de collage, l'épaisseur de couche, les pigments et les zones d'ombre modifient le rayonnement qui parvient réellement. Une conception solide relie donc les données matériau, la transmission de la pièce, la géométrie d'irradiation, la dose et la température à un critère d'acceptation défini au niveau de la pièce.
La question de savoir quel matériau entre en ligne de compte est traitée dans le choix des adhésifs, revêtements et masses d'enrobage photoréticulables UV ; le mécanisme de réaction et les paramètres du procédé de polymérisation sont expliqués dans les fondamentaux de la polymérisation UV et de la photopolymérisation. Cette page part du principe que le matériau est déterminé et que le procédé doit être conçu sur la pièce réelle.
Six procédés typiques et leur grandeur critique
Le collage, l'enrobage et l'encapsulation UV sont utilisés partout où un assemblage doit polymériser rapidement, précisément et sans solliciter thermiquement le composant. Une grandeur différente est déterminante dans chaque procédé :
- Collage optique (lentilles, prismes, modules caméra) : L'adhésif se trouve derrière du verre ou un revêtement – et ce revêtement peut bloquer exactement la bande dont le photoinitiateur a besoin. La transmission de la pièce et le retrait sont critiques, car le retrait fausse l'alignement.
- Écrans et écrans tactiles : Un interstice large et fin avec un temps de cycle serré : c'est ici l'uniformité de l'éclairement énergétique sur la surface qui est déterminante, et non la valeur de pic au centre.
- Enrobage de capteurs et de connecteurs : Des hauteurs d'enrobage d'un à plusieurs millimètres et des parois de boîtier qui projettent des ombres. La question critique est de savoir si la dose minimale parvient encore au fond de l'enrobage – ou si un système à double polymérisation est nécessaire.
- Circuits imprimés et assemblages densément peuplés : Des composants hauts projettent des ombres sur les points de collage voisins. La géométrie d'irradiation et l'angle d'incidence sont critiques, et non la puissance de l'émetteur.
- Modules de batteries et électronique de puissance : De grandes surfaces d'assemblage, parfois courbes, avec un budget de température limité. Concilier la dose délivrée et la température de la pièce est l'étape critique.
- Technologie médicale et microfluidique : Des interstices petits, des tolérances serrées et des libérations qui doivent être documentées. Un emplacement de mesure reproductible représentant réellement la position de l'assemblage est critique.
Ce qui compte pour l'adhésif dans la conception du procédé
Les adhésifs polymérisant sous UV ou sous lumière sont constitués de monomères ou d'oligomères et d'un photoinitiateur qui se décompose en espèces réactives à la longueur d'onde correspondante et déclenche la réticulation. Les voies réactionnelles, l'inhibition par l'oxygène et les variables de procédé déterminantes sont exposées dans les principes fondamentaux de la polymérisation UV et de la photopolymérisation.
Pour concevoir un procédé de collage ou d'enrobage, trois valeurs de la fiche technique comptent : la plage d'absorption du photoinitiateur, la dose minimale, et si le système dispose d'une seconde voie de polymérisation indépendante du rayonnement. Tout le reste se décide au niveau de la pièce.
Qu'est-ce qui distingue un joint de collage d'un revêtement ?
Un revêtement est exposé à l'air ambiant ; là, l'oxygène présent en surface constitue le principal problème. Un joint de collage, en revanche, est généralement recouvert – il est irradié à travers le composant ou latéralement, avec une pénétration d'oxygène correspondante moindre. Ce qui compte davantage ici, c'est la transmission spectrique du composant et la géométrie du joint. Les relations sous-jacentes entre spectre, débit de dose et réticulation sont résumées sous UV Curing & Photopolymerization.
Longueur d'onde : ce qui doit être défini au niveau de la pièce
Un photoinitiateur n'absorbe que dans une bande limitée – une source plus puissante à une longueur d'onde incorrecte ne l'excitera pas. Les propriétés qui distinguent les pics des LED industrielles à 365, 385, 395 et 405 nm, ainsi que les systèmes de photoinitiateurs qui leur correspondent, sont comparés sur la page technique LED UV pour UVA, UVB et UVC [1].
Pour la conception du process, seul compte ce qui parvient encore derrière la pièce réelle – et c'est exactement ce que détermine la règle suivante.
Une règle de décision plutôt que la longueur d'onde nominale de la LED
La longueur d'onde est déterminée par la plage d'absorption du photo-initiateur et la transmission de l'ensemble complet de la pièce. Les longueurs d'onde plus courtes peuvent être fortement absorbées en surface, tandis que les longueurs d'onde UVA ou violettes plus longues pénètrent souvent mieux les substrats transparents et les épaisseurs de couche plus importantes.
Le choix repose donc sur une mesure spectrale effectuée derrière la pièce réelle, ou sur une géométrie de procédé représentative ; une attribution générale basée sur la longueur d'onde nominale de la LED n'est pas suffisante. Les propriétés des différents pics – largeur à mi-hauteur, tolérance de fabrication et décalage avec la température de jonction – sont comparées sur la page technologique consacrée aux LED UV pour UVA, UVB et UVC.

Comment la pièce à assembler agit-elle comme un filtre optique
La transmission du composant détermine quelle partie du spectre atteint même l'adhésif. Optiquement clair ne signifie pas transparent aux UV : de nombreux plastiques qui paraissent limpides comme de l'eau dans le domaine visible chutent fortement en dessous d'environ 380 nm ; le verre flotté est presque opaque dans le domaine UVB ; et des additifs anti-UV sont présents dans les matériaux de boîtier précisément à cette fin. En pratique, cela signifie que la courbe de transmission de la pièce à assembler et la bande d'absorption de l'initiateur doivent se chevaucher. Lorsque ce chevauchement est étroit, les options se déplacent vers une longueur d'onde plus longue, une irradiation depuis le côté du joint, des systèmes à double polymérisation offrant une seconde voie de polymérisation par la chaleur ou l'humidité, et des adhésifs photo-activés qui continuent de réagir après l'exposition.
Ponctuel ou surfacique – quel rôle joue la géométrie ?
Les petits points de colle (connecteurs, capteurs, cartes électroniques équipées) conviennent à une source ponctuelle à LED UV avec un éclairement énergétique élevé sur quelques mm². Les cordons plus longs ou plusieurs pièces polymérisées simultanément conviennent à des sources surfaciques ou à des systèmes modulaires en réseau linéaire le long d'un convoyeur. La véritable question de conception n'est pas ponctuel contre surfacique, mais l'ombrage : les bords de boîtier, les cadres métalliques, les composants opaques et les contre-dépouilles créent des zones inaccessibles. Il est payant de calculer le champ d'éclairement énergétique avant de construire l'équipement au moyen d'une simulation optique, qui fonctionne à partir de géométries de composants importées. Une zone inaccessible n'est pas un détail de conception à tolérer – elle appelle un second mécanisme de polymérisation, traité dans la section consacrée aux systèmes à double polymérisation.
Adhésifs UV pour l'électronique, les capteurs, l'optique et l'e-mobilité
Dans la fabrication électronique et des semi-conducteurs, les adhésifs UV assument de plus en plus des tâches traditionnellement réservées au soudage : le collage de composants, le revêtement de protection et l'assemblage d'écrans peuvent être réalisés à des températures de procédé plus basses et des temps de cycle plus courts qu'avec le soudage ou les systèmes à polymérisation thermique. Pour les capteurs, c'est la tolérance d'ajustement serrée pour les petits composants qui importe le plus ; pour l'optique, c'est la stabilité dimensionnelle – c'est pourquoi les systèmes époxy à polymérisation cationique y sont plus souvent utilisés à la place des acrylates, grâce à un retrait plus faible, en particulier pour le collage du verre, du métal et du polymère dans les assemblages optiques.
L'e-mobilité apporte ses propres contraintes : une densité de puissance croissante associée à un espace d'installation réduit, des exigences accrues en matière de résistance thermique, chimique et mécanique, ainsi que des substrats et circuits imprimés flexibles de plus en plus utilisés sur des surfaces courbes. Pour les modules de batterie, l'électronique de puissance et les capteurs des chaînes de traction, cela signifie que les adhésifs UV doivent non seulement se figer rapidement, mais aussi rester stables pendant toute la durée de vie du véhicule.
Empotage et encapsulation UV : épaisseur de couche et zones d'ombre
Les composés d'empotage et d'encapsulation présentent une épaisseur de couche que n'a pas un joint de collage. Le rayonnement est absorbé et diffusé en profondeur – la surface réagit en premier et la zone inférieure en dernier, et avec des composés chargés, pigmentés ou troubles, parfois pas du tout. La profondeur de pénétration dépend simultanément de la charge, de la couleur, de la concentration en photo-initiateur et de la hauteur de couche, et ne peut pas être déduite du seul éclairement énergétique en surface. Dans les assemblages électroniques, l'aspect thermique s'y ajoute : une LED UV ne génère pratiquement pas de charge infrarouge, mais une partie de sa puissance optique se convertit tout de même en chaleur dans le matériau, et la réticulation elle-même est exothermique. Pour les composants sensibles à la température, il faut donc suivre la température du composant en plus de la dose – une exposition plus courte à puissance plus élevée n'est pas automatiquement l'option la plus douce.
Pourquoi l'intensité UV diminue-t-elle avec l'épaisseur de la couche
La cause de cette atténuation réside dans l'absorption par le matériau de la matrice et le photo-initiateur : chaque incrément supplémentaire d'épaisseur consomme une fraction constante du rayonnement restant. Pour les systèmes clairs et homogènement absorbants, cela peut être approximé par la loi de Beer-Lambert :
I(z) = I₀ · e−αz
où I₀ = éclairement énergétique incident, I(z) = éclairement énergétique à la profondeur z, α = coefficient d'absorption effectif.
À durée d'exposition constante, la dose cumulée D(z) suit la même forme exponentielle – l'exemple ci-dessous utilise le coefficient µ, plus courant, à la place de α, qui représente physiquement la même grandeur.
Pour les composés d'enrobage chargés, ce modèle simple ne suffit souvent pas, car la diffusion sur les pigments, les charges et les interfaces s'ajoute au tableau – le rayonnement n'est pas seulement absorbé, mais aussi affaibli davantage le long d'un trajet diffus plus long.
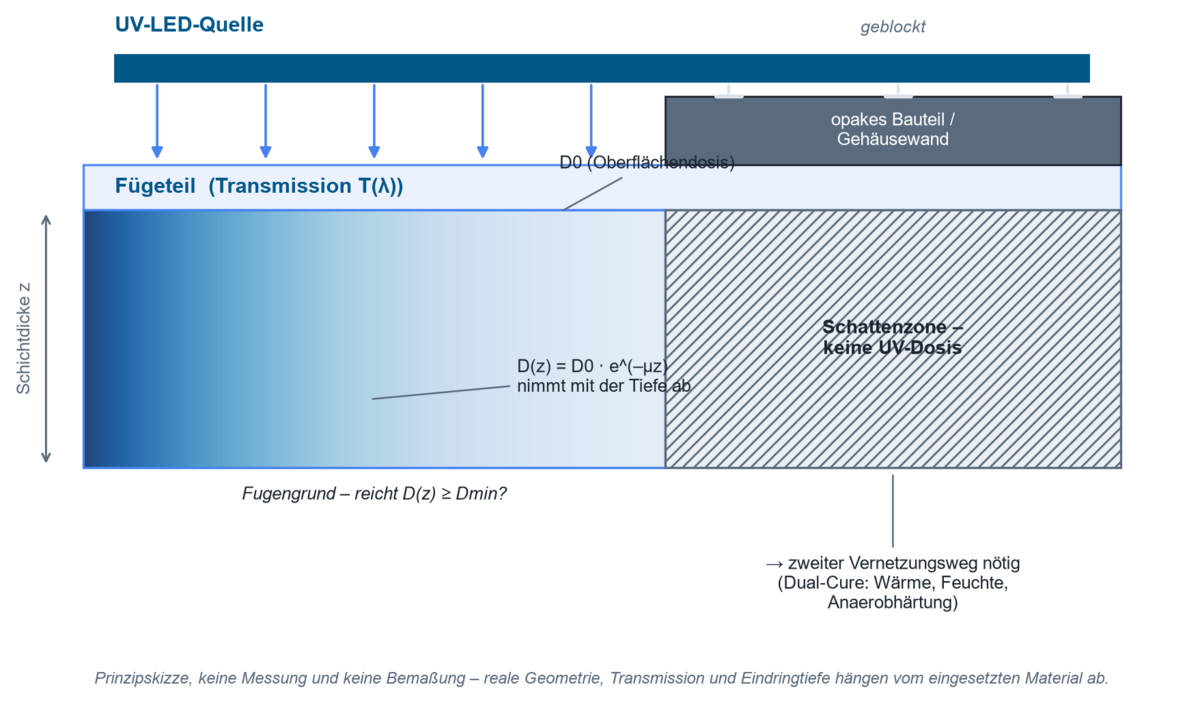
Exemple concret : la dose en surface atteint-elle le fond du joint ?
L'atténuation du rayonnement en fonction de l'épaisseur de couche peut être estimée sous forme simplifiée à l'aide de la loi de Lambert-Beer :
D(z) = D₀ · e−µz
où D₀ = dose en surface, D(z) = dose à la profondeur z, µ = coefficient d'extinction dépendant du matériau.
Hypothèses illustratives pour un composé d'enrobage époxy légèrement chargé de 2 mm d'épaisseur à 365 nm :
- Dose minimale requise au fond du joint (selon la fiche technique de l'adhésif) : Dmin = 1 500 mJ/cm²
- Transmission résiduelle mesurée du composé pour une épaisseur de couche de 2 mm : T ≈ 30 % (les valeurs pour des systèmes chargés similaires se situent généralement entre 20 et 40 % selon la teneur en charge et doivent être mesurées sur le matériau réel)
On obtient ainsi la dose en surface requise :
D₀ = Dmin / T = 1 500 mJ/cm² / 0,30 ≈ 5 000 mJ/cm²
Si l'équipement, dans la fenêtre de procédé autorisée (temps, budget de température), ne délivre par exemple que 3 000 mJ/cm² en surface, le fond du joint ne reçoit qu'environ 900 mJ/cm² – en dessous de la dose minimale. Le lot polymérise en surface mais pas au fond. Options possibles dans ce cas : réduire l'épaisseur de la couche, passer à un adhésif présentant une transmission plus élevée à la longueur d'onde choisie, ajouter une irradiation latérale, ou opter pour un système à double polymérisation. La transmission réelle d'un matériau d'enrobage peut être mesurée sur un échantillon de matériau à l'aide d'un spectroradiomètre, plutôt qu'estimée à partir des valeurs de la fiche technique.
La transmission du partenaire d'assemblage détermine la part de la dose surfacique qui atteint le joint de collage. Une transmission mesurée donne la densité optique et inversement ; en présence de plusieurs couches sur le trajet optique, leurs transmissions se multiplient. En détail dans le calculateur de transmission et de densité optique.
Le calculateur s'exécute entièrement dans votre navigateur — aucune donnée n'est transmise.
Systèmes à double durcissement pour les zones inaccessibles au rayonnement
Le rayonnement UV se propage en ligne droite et ne peut pas contourner les obstacles. Les composants hauts sur un circuit imprimé (condensateurs électrolytiques, connecteurs, bobines), les contre-dépouilles, les cavités ou un boîtier fermé irradié de l'extérieur créent tous des zones d'ombre où l'adhésif reste liquide sans mesure supplémentaire. Les adhésifs à double durcissement résolvent ce problème grâce à une seconde voie de polymérisation indépendante des UV :
| Type de double durcissement | Mécanisme secondaire | Utilisation typique |
|---|---|---|
| UV + chaleur | Température maintenue pendant une durée définie (par exemple de 15 à 30 minutes à 125–150 °C) | Résistance et tenue en température maximales ; augmente la température de transition vitreuse en complément de la polymérisation UV |
| UV + humidité | Humidité ambiante pendant une durée définie (par exemple 24 heures) | Grands interstices ou assemblages où une post-polymérisation par chaleur n'est pas praticable |
| UV + polymérisation anaérobie | Polymérisation en l'absence d'oxygène, en présence d'ions métalliques | Encapsulation ou collage en profondeur dans des assemblages métalliques, par exemple le freinage de filetage |
Astuce pratique pour la détection : un film indicateur UV placé au niveau du point de collage, exposé dans les conditions de production, permet de rendre visibles les zones d'ombre sous forme de zones non exposées avant le premier lot de production.
Concevoir et valider le procédé : six étapes
La conception suit un ordre fixe ; chaque étape suppose la précédente :
- Documenter le système de matériaux et la fenêtre de procédé admissible.
- Vérifier la transmission du substrat, du revêtement et de l'interstice de collage dans le domaine spectral concerné.
- Choisir la source et la géométrie de façon à atteindre également les bords et les zones ombragées.
- Mesurer l'éclairement énergétique et la dose à un emplacement de mesure représentatif.
- Qualifier la température et le temps de cycle conjointement avec le résultat de polymérisation.
- Définir les limites pour la surveillance en série, l'alarme et le réétalonnage.
Un collage polymérisé ne peut pas être contrôlé visuellement. Comme la grandeur de procédé déterminante est invisible, chaque procédé de collage validé nécessite une valeur mesurée : l'éclairement énergétique à la position du joint et la dose qui en résulte. Pour la conception initiale du procédé et la comparaison des sources, le UVpad fournit le spectre au niveau du composant ; pour les contrôles récurrents, un radiomètre large bande tel que le RMD Pro suffit. L'adéquation entre le capteur et la source est importante : l'ampleur de l'écart possible d'un capteur large bande par rapport à un spectre LED à bande étroite est illustrée par la décalage spectral.
Outre la dose optique, la température fait partie de la même chaîne de mesure : les radiomètres UV du commerce ne mesurent pas l'éclairement énergétique infrarouge, si bien que l'effet thermique est généralement mesuré comme une élévation de la température du composant à l'aide d'un pyromètre sans contact [2]. La chaleur peut être un avantage ou un risque selon l'application, mais elle fait toujours partie de la fenêtre de procédé – pour les composants sensibles à la température (électronique, ciments optiques), elle doit être validée et surveillée avec la même rigueur que la dose elle-même.
Les instruments permettant de mesurer l'éclairement énergétique et la dose à l'emplacement de mesure sont présentés dans l'aperçu des produits pour la mesure de la dose UV et de l'éclairement énergétique.
Surveillance de procédé en collage UV industriel
En production en série, la mesure s'intègre à la ligne : les capteurs de polymérisation UV restent en permanence dans le trajet du faisceau, et curelog enregistre jusqu'à 2 000 mesures par seconde sur quatre plages spectrales, rendant visible le profil d'une ligne de polymérisation rapide. Les deux approches répondent à la même question : la source fonctionne-t-elle toujours dans sa fenêtre validée ? Le fait qu'elle n'y reste pas automatiquement dans le temps est décrit dans vieillissement des lampes UV et des LED UV : la longueur d'onde de pic et la puissance de sortie évoluent, souvent assez lentement pour passer inaperçu pendant l'exploitation courante, jusqu'à ce que des pièces sortent de la fenêtre validée. Plus largement, cette tendance vers une surveillance continue en ligne est également observable chez d'autres fabricants de systèmes de polymérisation UV dans le contexte de l'Industrie 4.0.
Pour les essais et les validations de matériaux hors ligne, des chambres d'irradiation à géométrie définie sont disponibles, ainsi que, côté procédé, des unités de commande avec fonctions de minuterie, de gradation et de déclenchement, et le reste de la gamme de sources lumineuses à LED UV.
Que montrent les publications scientifiques ?
Nos propres publications clients montrent également le collage UV sous plusieurs facettes – du prétraitement de surface pour les assemblages collés à l'encapsulation de modules photovoltaïques.
Examine comment un prétraitement UVO modifie la résistance interlaminaire d'assemblages collés co-extrudés époxy-LMPAEK – une preuve que le traitement UV ne fait pas que polymériser, mais peut aussi affecter la résistance de l'assemblage lui-même.
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. « Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness. » Composites Part B: Engineering 323 (2026) : 113727.
Surveille un adhésif silicone sous exposition UV en vide poussé avec un seul capteur multiparamétrique – une application pour le même type de surveillance de procédé que celle réalisée au sol via un UVpad.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. « Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure. » Journal of Spacecraft and Rockets 60.3 (2023) : 740-752.
Compare quatre matériaux d'encapsulation pour modules photovoltaïques sous exposition UV dans le désert d'Atacama – une encapsulation soumise à une charge UV extrême, comparable à ce que peuvent atteindre les ensembles pour l'e-mobilité.
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. « Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert. » Solar Energy 228 (2021) : 625-635.
Examine la couche affectée par l'oxygène dans des photopolymères multicouches – l'effet qui laisse la surface collante alors que le cœur est déjà entièrement réticulé.
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. « Effect of the oxygen affected layer in multilayered photopolymers. » Polymer Chemistry 8.31 (2017) : 4596-4602.
Montre, pour des acrylates à polymérisation ultrarapide, comment le choix et la quantité du comonomère modifient les propriétés thermomécaniques du réseau réticulé.
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. « Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker. » Journal of Applied Polymer Science 136.13 (2019) : 47294.
D'autres travaux issus des domaines de la photochimie et de la recherche sur les polymères, ainsi que de la stéréolithographie, de la réticulation et des revêtements sont répertoriés sous Publications par les clients – par thème.
Le moteur de recherche de publications recense toutes les publications sur le collage et l'enrobage que nous connaissons – consultables par appareil, domaine et mot-clé.
Contexte technique et lectures complémentaires
[1] : ScienceDirect – Systèmes photoamorceurs spécifiques à 365, 385, 395 et 405 nm
[2] : uvmeasurement.org – Méthodes radiométriques pour la conception et le suivi des procédés UV
FAQ sur la conception des procédés de collage et d'enrobage UV
Quelle longueur d'onde convient à mon adhésif UV ?
Ce qui est déterminant, c'est le recouvrement entre le spectre de la source et la bande d'absorption du photoamorceur, ainsi que la transmission de la pièce à assembler. La fiche technique de l'adhésif fait foi, confirmée par une mesure spectrale derrière la pièce réelle – la seule désignation nominale de la LED ne suffit pas.
À quelle profondeur le rayonnement UV pénètre-t-il un composé d'enrobage ?
La profondeur de pénétration suit approximativement la loi de Lambert-Beer et dépend de la charge, de la couleur, de la concentration en photoamorceur et de la longueur d'onde. Elle ne peut pas être déduite du seul éclairement énergétique en surface ; elle doit être mesurée sur le matériau réel, par exemple avec un spectroradiomètre.
Que sont les adhésifs à double durcissement et quand sont-ils nécessaires ?
Les adhésifs à double durcissement combinent une fixation UV rapide avec une seconde voie de polymérisation indépendante des UV (chaleur, humidité ou anaérobie). Ils sont utilisés lorsque les zones d'ombre – sous des composants hauts ou à l'intérieur de boîtiers fermés, par exemple – ne peuvent pas être suffisamment irradiées.
Où la dose UV est-elle mesurée dans le collage ?
À l'emplacement du joint, et non au niveau du boîtier de l'émetteur ni sur le dessus de la pièce lorsque l'adhésif se trouve en dessous. Le point de mesure doit représenter le point le plus défavorable de l'assemblage réel ; l'adéquation spectrale entre le capteur et la source importe également, car un capteur à large bande mal adapté fournit des relevés nettement faussés sous des LED à bande étroite.
Quel critère d'acceptation permet la validation d'un procédé de collage UV ?
Un collage polymérisé ne peut pas être contrôlé visuellement. La validation est donc accordée sur la base d'un couple de valeurs – dose minimale au point de mesure et température admissible de la pièce – étayé par le résultat de polymérisation issu de la qualification, ainsi que par des limites d'alarme et de réétalonnage en production série.
Comment un procédé de collage UV peut-il être surveillé en production série ?
Grâce à des capteurs de polymérisation UV installés en permanence dans le trajet du faisceau et à des instruments d'enregistrement continu qui comparent à tout moment l'éclairement énergétique et la dose à la fenêtre de procédé validée, et signalent en temps réel les écarts – dus par exemple au vieillissement de la source.
Quels adhésifs UV conviennent à la fabrication électronique et à l'électromobilité ?
Selon les exigences, des acrylates à polymérisation radicalaire (fixation rapide) ou des époxydes à polymérisation cationique (faible retrait, haute résistance à la température et aux produits chimiques), souvent sous forme de système à double durcissement pour les zones d'ombre sur des assemblages densément peuplés.
Domaines d'application connexes
Le collage à bords lumineux touche directement trois autres domaines : la polymérisation UV et la photopolymérisation fournit les fondamentaux sur l'amorceur, le spectre et l'inhibition par l'oxygène, l'électronique et la fabrication de semi-conducteurs utilisent les mêmes étapes d'enrobage et d'encapsulation en fin de chaîne, et dans l'industrie automobile, les modules de batteries et l'électronique de puissance créent sans cesse de nouvelles géométries de collage, souvent fortement ombragées. À cela s'ajoutent l'automatisation et l'intégration des processus pour la surveillance en cycle et l'optique et les composants de précision pour l'assemblage de pièces optiques. Lorsque l'adhésif est déposé par un robot et polymérisé directement au point d'application, la géométrie de trajectoire s'ajoute comme facteur d'influence – voir robotique. La vue d'ensemble complète se trouve dans l'aperçu applications UV.
Auteur : Dr. Mark Paravia
Dr.-Ing. Mark Paravia est le directeur général d'Opsytec Dr. Gröbel GmbH à Ettlingen et dirige le laboratoire d'étalonnage accrédité. Après ses recherches sur les décharges excimères au xénon pulsées à l'Institut de technique d'éclairage du KIT, il se consacre actuellement à la technique de mesure du rayonnement optique. Il est vice-président de la commission de normalisation DIN FNL 7 « Rayonnement optique » et membre du groupe de projet DVGW sur la désinfection UV.
Faites-vous conseiller sur votre procédé de collage UV
Vous n'êtes pas sûr que votre dose UV atteigne encore le fond du joint ? Nous mesurons votre spectre et votre éclairement énergétique directement sur le composant réel et vous conseillons sur la longueur d'onde, la géométrie et le suivi de procédé adaptés – envoyez-nous votre question ou demandez directement une mesure UVpad.
