


Progettare in modo affidabile l'incollaggio, la colatura e l'incapsulamento UV
Nell'incollaggio, colatura e incapsulamento UV è la radiazione nella zona di reazione a determinare il processo – non la potenza nominale della sorgente. I componenti agiscono come filtri ottici; il gap di incollaggio, lo spessore dello strato, i pigmenti e le zone in ombra modificano la radiazione che effettivamente arriva. Una progettazione solida collega quindi i dati del materiale, la trasmissione del componente, la geometria di irraggiamento, la dose e la temperatura a un criterio di accettazione definito sul pezzo.
Quale materiale entri in considerazione è trattato in selezione di adesivi, rivestimenti e composti di colatura fotoindurenti UV; il meccanismo di reazione e le variabili di processo della polimerizzazione sono spiegati in fondamenti della polimerizzazione UV e della fotopolimerizzazione. Questa pagina inizia dal punto in cui il materiale è definito e il processo deve essere impostato sul componente reale.
Sei processi tipici e la loro grandezza critica
L'incollaggio, il potting e l'incapsulamento UV vengono utilizzati ovunque un giunto debba polimerizzare rapidamente, con precisione e senza sollecitare termicamente il componente. In ogni processo è determinante una grandezza diversa:
- Incollaggio ottico (lenti, prismi, moduli fotocamera): L'adesivo si trova dietro un vetro o un rivestimento – e tale rivestimento potrebbe bloccare esattamente la banda di cui il fotoiniziatore ha bisogno. La trasmissione del componente e il ritiro sono critici, poiché il ritiro compromette l'allineamento.
- Display e touchscreen: Un'intercapedine ampia e sottile con tempi di ciclo ristretti: qui è l'uniformità dell'irradianza sull'area che decide, non il valore di picco al centro.
- Potting di sensori e connettori: Altezze di potting da uno a diversi millimetri e pareti dell'alloggiamento che generano ombre. La domanda critica è se la dose minima raggiunge ancora il fondo del potting – oppure se è necessario un sistema a doppia polimerizzazione.
- Circuiti stampati e assemblaggi densamente popolati: Componenti alti generano ombre sui siti di incollaggio adiacenti. La geometria di irraggiamento e l'angolo di incidenza sono critici, non la potenza dell'emettitore.
- Moduli batteria ed elettronica di potenza: Superfici di giunzione ampie e in parte curve con un budget termico limitato. Il passo critico è rilasciare dose e temperatura del componente insieme.
- Tecnologia medicale e microfluidica: Intercapedini piccole, tolleranze ristrette e rilasci che devono essere documentati. È critico avere una posizione di misura riproducibile che rappresenti effettivamente il punto di giunzione.
Ciò che conta sull'adesivo per la progettazione del processo
Gli adesivi a polimerizzazione UV e luminosa sono costituiti da monomeri od oligomeri e un fotoiniziatore che si decompone in specie reattive alla lunghezza d'onda corrispondente e avvia la reticolazione. I percorsi di reazione, l'inibizione da ossigeno e le variabili di processo determinanti sono illustrati nei fondamenti della polimerizzazione UV e della fotopolimerizzazione.
Per progettare un processo di incollaggio o di colaggio, contano tre valori della scheda tecnica: l'intervallo di assorbimento del fotoiniziatore, la dose minima e se il sistema dispone di un secondo percorso di polimerizzazione indipendente dalla radiazione. Tutto il resto si decide sul pezzo.
Cosa distingue una linea di incollaggio da un rivestimento?
Un rivestimento è esposto all'aria ambiente; qui l'ossigeno sulla superficie rappresenta il problema principale. Una linea di incollaggio, al contrario, è solitamente coperta – viene irradiata attraverso il componente o lateralmente, con un conseguente minore apporto di ossigeno. Ciò che conta di più in questo caso è la trasmissione spettrale del componente e la geometria del giunto. Le relazioni sottostanti tra spettro, tasso di dose e reticolazione sono riassunte in UV Curing & Photopolymerization.
Lunghezza d'onda: cosa va definito sul pezzo
Un fotoiniziatore assorbe solo all'interno di una banda limitata – una sorgente più potente alla lunghezza d'onda errata non lo eccita. Quali proprietà distinguono i picchi LED industriali a 365, 385, 395 e 405 nm, e quali sistemi di fotoiniziatori corrispondono loro, viene confrontato nella pagina tecnologica su UV LEDs per UVA, UVB e UVC [1].
Per la progettazione del processo, ciò che conta è solo quanto arriva ancora dietro il pezzo reale – ed è esattamente questo che decide la regola seguente.
Una regola decisionale invece della lunghezza d'onda nominale del LED
La lunghezza d'onda viene derivata dall'intervallo di assorbimento del fotoiniziatore e dalla trasmissione dell'intero assemblaggio del pezzo. Le lunghezze d'onda più corte possono essere fortemente assorbite in superficie, mentre le lunghezze d'onda UVA o violette più lunghe spesso penetrano meglio i substrati trasparenti e maggiori spessori di strato.
Ciò che determina la scelta è quindi una misurazione spettrale dietro il pezzo reale, o su una geometria di processo rappresentativa; un'assegnazione generica in base alla lunghezza d'onda nominale del LED non è sufficiente. Le proprietà dei singoli picchi – larghezza a metà altezza, tolleranza di produzione e lo spostamento con la temperatura di giunzione – sono confrontate nella pagina tecnologica su UV LED per UVA, UVB e UVC.

In che modo il componente da unire agisce come filtro ottico?
La trasmissione del componente determina quale parte dello spettro raggiunge effettivamente l'adesivo. Otticamente trasparente non significa trasparente agli UV: molte materie plastiche che appaiono limpide come l'acqua nel campo visibile calano bruscamente sotto i 380 nm circa; il vetro float è quasi opaco nella regione UVB; e gli additivi bloccanti gli UV nei materiali dell'alloggiamento esistono esattamente per questo scopo. In pratica, ciò significa che la curva di trasmissione del componente da unire e la banda di assorbimento dell'iniziatore devono sovrapporsi. Dove questa sovrapposizione è ristretta, le opzioni si spostano verso una lunghezza d'onda maggiore, l'irraggiamento dal lato del giunto, sistemi a doppia polimerizzazione che offrono un secondo percorso di polimerizzazione tramite calore o umidità, e adesivi fotoattivati che continuano a reagire dopo l'esposizione.
Punto o area: quale ruolo gioca la geometria?
Piccoli punti di adesivo (connettori, sensori, PCB popolati) sono adatti a una sorgente UV-LED spot con elevata irradianza su pochi mm². Cordoli più lunghi o diverse parti polimerizzate contemporaneamente sono adatti a sorgenti ad area o a sistemi modulari a schiera lineare lungo un nastro trasportatore. La vera questione progettuale non è punto contro area, ma l'ombreggiatura: i bordi degli involucri, i telai metallici, i componenti opachi e i sottosquadri creano zone che non possono essere raggiunte. Conviene calcolare il campo di irradianza prima di costruire l'apparecchiatura tramite simulazione ottica, che opera su geometrie di componenti importate. Una zona irraggiungibile non è un dettaglio progettuale da tollerare – richiede un secondo meccanismo di polimerizzazione, trattato nella sezione sui sistemi a doppia polimerizzazione.
Adesivi UV per elettronica, sensori, ottica ed e-mobility
Nella produzione di elettronica e semiconduttori, gli adesivi UV assumono sempre piu spesso compiti tradizionalmente riservati alla saldatura: l'incollaggio di componenti, il conformal coating e l'assemblaggio di display possono essere realizzati con temperature di processo piu basse e tempi di ciclo piu brevi rispetto alla saldatura o ai sistemi a polimerizzazione termica. Nei sensori conta soprattutto la tolleranza di accoppiamento ridotta per componenti piccoli; nell'ottica e invece la stabilita dimensionale che conta - motivo per cui li si preferiscono spesso sistemi epossidici a polimerizzazione cationica invece degli acrilati, grazie al minore ritiro, in particolare per l'incollaggio di vetro, metallo e polimero in assemblaggi ottici.
L'e-mobility comporta vincoli propri: densita di potenza in aumento a fronte di spazi di installazione sempre piu ridotti, requisiti crescenti di resistenza termica, chimica e meccanica, e substrati e flex-PCB sempre piu flessibili su superfici curve. Per i moduli batteria, l'elettronica di potenza e i sensori nei sistemi di trazione, questo significa che gli adesivi UV non devono solo fissare rapidamente, ma restare stabili per tutta la durata di vita del veicolo.
Potting ed encapsulazione UV: spessore dello strato e zone d'ombra
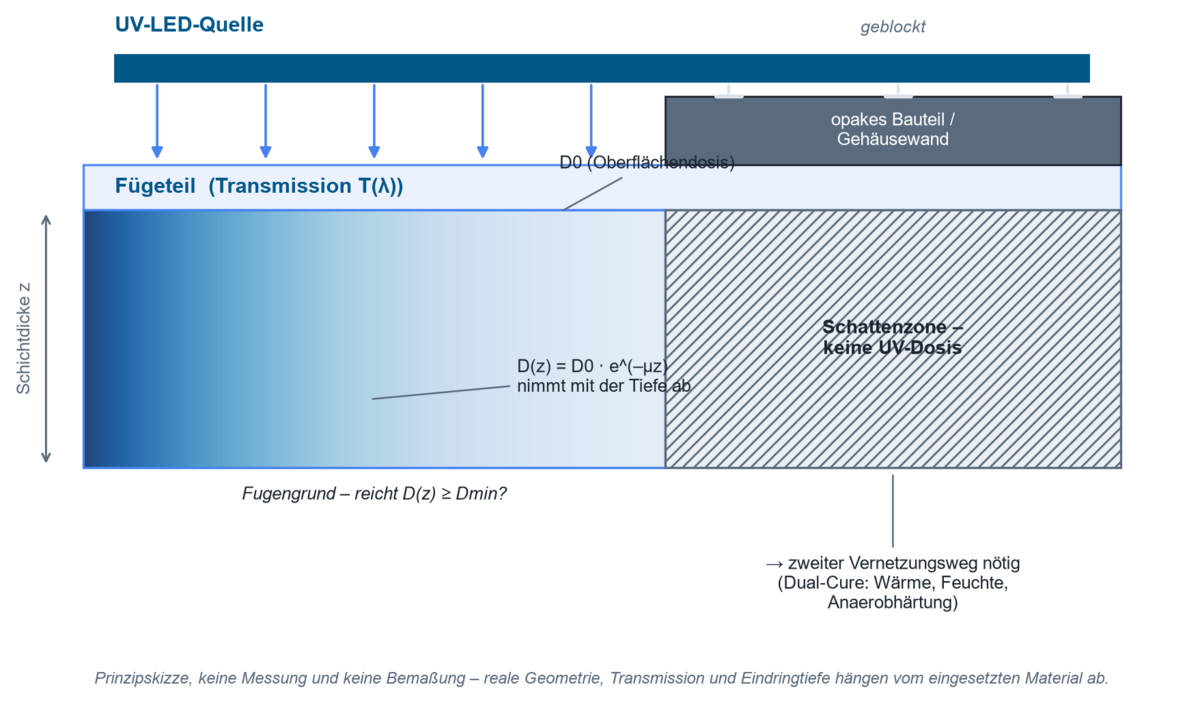
I materiali per potting e gli incapsulanti hanno uno spessore dello strato che una linea di incollaggio non ha. La radiazione viene assorbita e diffusa in profondità – la superficie reagisce prima e la zona inferiore per ultima, e con composti caricati, pigmentati o turbidi, talvolta non reagisce affatto. La profondità di penetrazione dipende contemporaneamente da carica, colore, concentrazione del fotoiniziatore e altezza dello strato, e non può essere derivata dalla sola irradianza superficiale. Nei componenti elettronici, a ciò si aggiunge l'aspetto termico: un UV-LED comporta un carico infrarosso quasi nullo, ma parte della sua potenza ottica si convertisce comunque in calore nel materiale, e la reticolazione stessa è esotermica. Per componenti sensibili alla temperatura, la temperatura del componente deve quindi essere monitorata insieme alla dose – un'esposizione più breve a potenza più elevata non è automaticamente l'opzione più delicata.
Perché l'intensità UV diminuisce con lo spessore dello strato?
La causa di questa attenuazione è l'assorbimento da parte del materiale della matrice e del fotoiniziatore: ogni ulteriore incremento di spessore consuma una frazione costante della radiazione rimanente. Per sistemi trasparenti e omogeneamente assorbenti, questo può essere approssimato con la legge di Beer-Lambert:
I(z) = I₀ · e−αz
dove I₀ = irradianza incidente, I(z) = irradianza alla profondità z, α = coefficiente di assorbimento effettivo.
A tempo di esposizione costante, la dose cumulativa D(z) segue la stessa forma esponenziale – l'esempio pratico riportato di seguito utilizza il coefficiente µ, più comune, invece di α, fisicamente la stessa grandezza.
Per i compositi di colata riempiti, questo modello semplice spesso non è sufficiente, perché la diffusione su pigmenti, cariche e interfacce si aggiunge al quadro – la radiazione non viene solo assorbita, ma anche ulteriormente attenuata lungo un percorso più lungo e diffuso.
Esempio pratico: la dose superficiale raggiunge il fondo della giunzione?
L'attenuazione della radiazione lungo lo spessore dello strato può essere stimata in forma semplificata con la legge di Lambert-Beer:
D(z) = D₀ · e−µz
dove D₀ = dose superficiale, D(z) = dose alla profondità z, µ = coefficiente di estinzione dipendente dal materiale.
Ipotesi illustrative per un composto di colata epossidico leggermente caricato, con spessore di 2 mm, a 365 nm:
- Dose minima richiesta sul fondo della giunzione (secondo la scheda tecnica dell'adesivo): Dmin = 1.500 mJ/cm²
- Trasmissione residua misurata del composto a uno spessore di strato di 2 mm: T ≈ 30 % (i valori per sistemi caricati simili si trovano tipicamente nell'intervallo 20–40 % a seconda del contenuto di carica e dovrebbero essere misurati sul materiale reale)
Questo fornisce la dose superficiale richiesta:
D₀ = Dmin / T = 1.500 mJ/cm² / 0,30 ≈ 5.000 mJ/cm²
Se l'apparecchiatura, entro la finestra di processo consentita (tempo, budget di temperatura), erogasse ad esempio solo 3.000 mJ/cm² in superficie, il fondo della giunzione riceverebbe circa 900 mJ/cm² – al di sotto della dose minima. Il lotto polimerizza in superficie ma non sul fondo. Le opzioni in questo caso sono: ridurre lo spessore dello strato, passare a un adesivo con trasmissione più elevata alla lunghezza d'onda scelta, aggiungere irraggiamento laterale, oppure passare a un sistema a doppia polimerizzazione. La trasmissione effettiva di un materiale di colata può essere misurata su un campione di materiale con uno spettroradiometro, piuttosto che stimata a partire dai valori della scheda tecnica.
La trasmissione del partner di giunzione determina quanta parte della dose superficiale raggiunge la linea di incollaggio. Una trasmissione misurata fornisce la densità ottica e viceversa; con più strati nel percorso del fascio le loro trasmissioni si moltiplicano. In dettaglio nel calcolatore di trasmissione e densità ottica.
Il calcolatore funziona interamente nel vostro browser — nessun dato viene trasmesso.
Sistemi dual-cure per aree che non possono essere irraggiate
La radiazione UV si propaga in linea retta e non può curvare attorno agli ostacoli. Componenti alti su un PCB (condensatori elettrolitici, connettori, bobine), sottosquadri, cavità o un alloggiamento chiuso irraggiato dall'esterno creano tutti zone d'ombra in cui l'adesivo rimane liquido senza una misura aggiuntiva. Gli adesivi dual-cure risolvono questo problema tramite un secondo percorso di polimerizzazione, indipendente dalla UV:
| Tipo di dual-cure | Meccanismo secondario | Impiego tipico |
|---|---|---|
| UV + calore | Temperatura mantenuta per un tempo definito (ad es. 15–30 minuti a 125–150 °C) | Massima resistenza e resistenza alla temperatura; aumenta la temperatura di transizione vetrosa oltre alla polimerizzazione UV |
| UV + umidità | Umidità ambientale per un tempo stabilito (ad es. 24 ore) | Interstizi ampi o assemblaggi in cui la post-polimerizzazione con calore non è praticabile |
| UV + polimerizzazione anaerobica | Polimerizzazione in assenza di ossigeno, in presenza di ioni metallici | Incapsulamento o incollaggio in profondità all'interno di assemblaggi metallici, ad es. bloccaggio delle filettature |
Suggerimento pratico per il rilevamento: una pellicola indicatrice UV posta nel punto di incollaggio, esposta nelle condizioni di produzione, rende visibili le zone d'ombra come punti non esposti prima della prima serie di produzione.
Progettazione e rilascio del processo: sei fasi
La progettazione segue un ordine fisso; ogni fase presuppone quella precedente:
- Documentare il sistema di materiali e la finestra di processo consentita.
- Verificare la trasmissione di substrato, rivestimento e fessura di incollaggio nell'intervallo spettrale rilevante.
- Scegliere sorgente e geometria in modo che vengano raggiunte anche le zone perimetrali e in ombra.
- Rilevare irradianza e dose in una postazione di misura rappresentativa.
- Qualificare temperatura e tempo di ciclo insieme al risultato di polimerizzazione.
- Definire i limiti per il monitoraggio di serie, l'allarme e la nuova taratura.
Un incollaggio polimerizzato non può essere controllato visivamente. Poiché la variabile di processo decisiva è invisibile, ogni processo di incollaggio approvato necessita di un valore misurato: l'irradianza nella posizione del giunto e la dose che ne risulta. Per la progettazione iniziale del processo e il confronto tra sorgenti, l'UVpad fornisce lo spettro a livello di componente; per i controlli ricorrenti è sufficiente un radiometro a banda larga come l'RMD Pro. La corrispondenza tra sensore e sorgente è importante: quanto un sensore a banda larga possa discostarsi rispetto a uno spettro LED a banda stretta è mostrato dal spectral mismatch.
Accanto alla dose ottica, la temperatura appartiene alla stessa catena di misura: i radiometri UV commerciali non rilevano l'irradianza infrarossa, quindi l'effetto termico viene solitamente rilevato come aumento della temperatura del componente tramite un pirometro senza contatto [2]. Il calore può essere un beneficio o un rischio a seconda dell'applicazione, ma è sempre parte della finestra di processo – per i componenti sensibili alla temperatura (elettronica, cementi ottici) dovrebbe essere rilasciato e monitorato con lo stesso rigore della dose stessa.
Quali strumenti rilevano irradianza e dose nella postazione di misura è mostrato dalla panoramica dei prodotti per la misura della dose UV e dell'irradianza.
Monitoraggio di processo nell'incollaggio UV industriale
Nella produzione in serie, la misurazione si sposta nella linea: i sensori per polimerizzazione UV restano permanentemente nel percorso del fascio e curelog registra fino a 2.000 misurazioni al secondo su quattro intervalli spettrali, rendendo visibile il profilo di una linea di polimerizzazione ad alta velocità. Entrambi gli approcci rispondono alla stessa domanda: la sorgente sta ancora operando entro la finestra approvata? Il fatto che ciò non rimanga automaticamente valido nel tempo è descritto in invecchiamento di lampade UV e LED UV: la lunghezza d'onda di picco e la potenza in uscita si spostano, spesso in modo abbastanza lento da passare inosservato durante il funzionamento continuo, fino a quando i pezzi non escono dalla finestra approvata. Più in generale, questa tendenza verso il monitoraggio inline continuo è visibile anche presso altri produttori di sistemi di polimerizzazione UV nel contesto dell'Industria 4.0.
Per serie di prova e omologazioni di materiali al di fuori della linea, sono disponibili camere di irraggiamento con geometria definita, oltre a, per il lato processo, unità di controllo con funzioni di timer, dimmerazione e trigger, e il resto della gamma di sorgenti luminose a LED UV.
Cosa Mostrano le Pubblicazioni Scientifiche?
Anche le nostre pubblicazioni dei clienti mostrano l'incollaggio UV in diverse facce – dal pretrattamento superficiale per giunzioni incollate all'incapsulamento di moduli fotovoltaici.
Esamina come un pretrattamento UVO modifica la tenacità interlaminare di giunzioni co-estruse epossidiche-LMPAEK – evidenza che il trattamento UV non si limita a polimerizzare, ma può influenzare la resistenza stessa della giunzione.
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
Monitora un adesivo siliconico sotto esposizione UV in alto vuoto con un unico sensore multiparametrico – un'applicazione per lo stesso tipo di monitoraggio di processo che avviene tramite un UVpad al suolo.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Confronta quattro materiali incapsulanti per moduli fotovoltaici sotto esposizione UV nel Deserto di Atacama – incapsulamento sotto carico UV estremo, simile a quello che possono raggiungere gli assemblaggi per l'e-mobility.
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
Esamina lo strato influenzato dall'ossigeno in fotopolimeri multistrato – l'effetto che lascia la superficie appiccicosa mentre il nucleo è già completamente reticolato.
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
Mostra, per acrilati a polimerizzazione ultrarapida, come la scelta e la quantità del comonomero influenzino le proprietà termomeccaniche della rete reticolata.
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
Ulteriori lavori dei campi tematici fotochimica e ricerca sui polimeri, e stereolitografia, reticolazione e rivestimenti sono elencati in Pubblicazioni dei clienti – per argomento.
Il motore di ricerca delle pubblicazioni elenca tutte le pubblicazioni sull'incollaggio e la colata di cui siamo a conoscenza – ricercabili per dispositivo, campo e parola chiave.
Approfondimenti tecnici e ulteriori letture
[1] : ScienceDirect – Sistemi fotoiniziatori specifici a 365, 385, 395 e 405 nm
[2] : uvmeasurement.org – Metodi radiometrici per la progettazione e il monitoraggio dei processi UV
FAQ sulla progettazione di processi di incollaggio UV e di stampaggio (potting)
Quale lunghezza d'onda è adatta al mio adesivo UV?
Ciò che è determinante è la sovrapposizione tra lo spettro della fonte e la banda di assorbimento del fotoiniziatore, insieme alla trasmissione del componente da unire. La scheda tecnica dell'adesivo è vincolante, confermata da una misurazione spettrale dietro il componente reale – la sola designazione nominale del LED non è sufficiente.
A quale profondità la radiazione UV penetra in un composto di stampaggio?
La profondità di penetrazione segue approssimativamente la legge di Lambert-Beer e dipende dalla carica, dal colore, dalla concentrazione del fotoiniziatore e dalla lunghezza d'onda. Non può essere derivata dalla sola irradianza superficiale; deve essere misurata sul materiale reale, ad esempio con uno spettroradiometro.
Cosa sono gli adesivi a doppia polimerizzazione (dual-cure) e quando sono necessari?
Gli adesivi dual-cure combinano un fissaggio UV rapido con un secondo percorso di polimerizzazione indipendente dagli UV (calore, umidità o anaerobico). Vengono utilizzati quando le zone d'ombra – ad esempio sotto componenti alti o all'interno di alloggiamenti chiusi – non possono essere irraggiate a sufficienza.
Dove si misura la dose UV nell'incollaggio?
Nella posizione del giunto, non sull'alloggiamento dell'emettitore e non sulla parte superiore del componente quando l'adesivo si trova sotto. La posizione di misura deve rappresentare il punto meno favorevole dell'assemblaggio reale; conta inoltre la corrispondenza spettrale tra sensore e fonte, perché un sensore a banda larga non ben adattato restituisce valori marcatamente deviati sotto LED a banda stretta.
Quale criterio di accettazione rilascia un processo di incollaggio UV?
Un giunto polimerizzato non può essere ispezionato visivamente. Il rilascio viene quindi dato in base a una coppia di valori – dose minima nella posizione di misura e temperatura ammissibile del componente – confermata dal risultato di polimerizzazione della qualificazione, oltre a limiti per allarme e nuova taratura nella produzione in serie.
Come si può monitorare un processo di incollaggio UV nella produzione in serie?
Attraverso sensori di polimerizzazione UV installati permanentemente nel percorso del fascio e strumenti a registrazione continua che confrontano irradianza e dose con la finestra di processo rilasciata in ogni momento, segnalando le deviazioni – ad esempio dovute all'invecchiamento della fonte – in tempo reale.
Quali adesivi UV sono adatti alla produzione di elettronica e all'e-mobility?
In funzione del requisito, acrilati a polimerizzazione radicalica (fissaggio rapido) o epossidici a polimerizzazione cationica (basso ritiro, elevata resistenza termica e chimica), spesso come sistema dual-cure per le zone d'ombra su assemblaggi densamente popolati.
Campi di applicazione correlati
L'incollaggio con la luce confina direttamente con altri tre ambiti: la polimerizzazione UV e la fotopolimerizzazione fornisce le basi su iniziatore, spettro e inibizione da ossigeno, la produzione di elettronica e semiconduttori utilizza le stesse fasi di potting ed encapsulation nel back end, e nell'industria automobilistica i moduli batteria e l'elettronica di potenza creano continuamente nuove geometrie di incollaggio spesso fortemente ombreggiate. A questi si aggiungono l'automazione e l'integrazione di processo per il monitoraggio in ciclo e l'ottica e i componenti di precisione per l'unione di parti ottiche. Quando l'adesivo viene dosato da un robot e polimerizzato direttamente nel punto di applicazione, la geometria del percorso si aggiunge come fattore di influenza – vedere robotica. Il quadro completo è disponibile nella panoramica applicazioni UV.
Autore: Dr. Mark Paravia
Dr.-Ing. Mark Paravia è l'amministratore delegato di Opsytec Dr. Gröbel GmbH a Ettlingen e dirige il laboratorio di taratura accreditato. Dopo le sue ricerche sulle scariche a eccimeri di xeno pulsate presso l'Istituto di Tecnica dell'Illuminazione del KIT, il suo attuale ambito di lavoro è la tecnologia di misura della radiazione ottica. È vicepresidente del Comitato Normativo DIN FNL 7 "Radiazione ottica" e membro del Gruppo di progetto DVGW sulla disinfezione UV.
Fatevi consigliare sul vostro processo di incollaggio UV
Non siete sicuri che la vostra dose UV raggiunga ancora il fondo del giunto? Misuriamo il vostro spettro e l'irradianza sul componente reale e vi consigliamo sulla lunghezza d'onda, la geometria e il monitoraggio del processo più adatti – inviateci la vostra richiesta o richiedete direttamente una misurazione UVpad.
