


可靠設計紫外線黏接、灌封與封裝
在紫外線黏接、灌封與封裝作業中,決定製程的是反應區內的輻射,而非光源的標稱功率。零件本身如同光學濾片;黏接間隙、層厚、顏料與遮蔭區域都會改變實際到達的輻射。因此,健全的設計必須將材料數據、零件穿透率、照射幾何、劑量與溫度,與工件上明確定義的驗收標準相互連結。
究竟哪種材料可行,請參閱 紫外線固化黏著劑、塗料與灌封膠的選擇;反應機制與固化製程變數則說明於 紫外線固化與光聚合基礎。本頁面則是從材料已確定之處開始,說明如何依據實際零件來規劃製程。
六種典型製程與其關鍵量測參數
紫外線黏接、灌封與封裝適用於需要快速、精確固化接合且不會對元件造成熱應力的場合。每種製程中,決定性的量測參數都不同:
- 光學黏接(鏡片、稜鏡、相機模組):黏著劑位於玻璃或鍍膜之後——而該鍍膜可能恰好阻擋光起始劑所需的波段。零件穿透率與收縮率至關重要,因為收縮會使對位偏移。
- 顯示器與觸控螢幕:大面積、薄間隙且週期時間緊迫:此時決定性因素是整個面積上輻照度的均勻性,而非中心的峰值。
- 感測器與連接器灌封:灌封高度從一至數毫米,且外殼壁會產生陰影。關鍵問題在於最低劑量是否仍能到達灌封底部——或是否需要雙固化系統。
- 印刷電路板與高密度組裝件:較高的元件會在相鄰黏接點上形成陰影。此時關鍵在於照射幾何與入射角,而非發射器的功率。
- 電池模組與電力電子裝置:接合面大、部分呈曲面,且溫度預算有限。同時控制釋放劑量與零件溫度是關鍵步驟。
- 醫療技術與微流體:間隙小、公差嚴格,且釋放過程必須有紀錄可查。能真正代表接合位置的可重現量測位置至關重要。
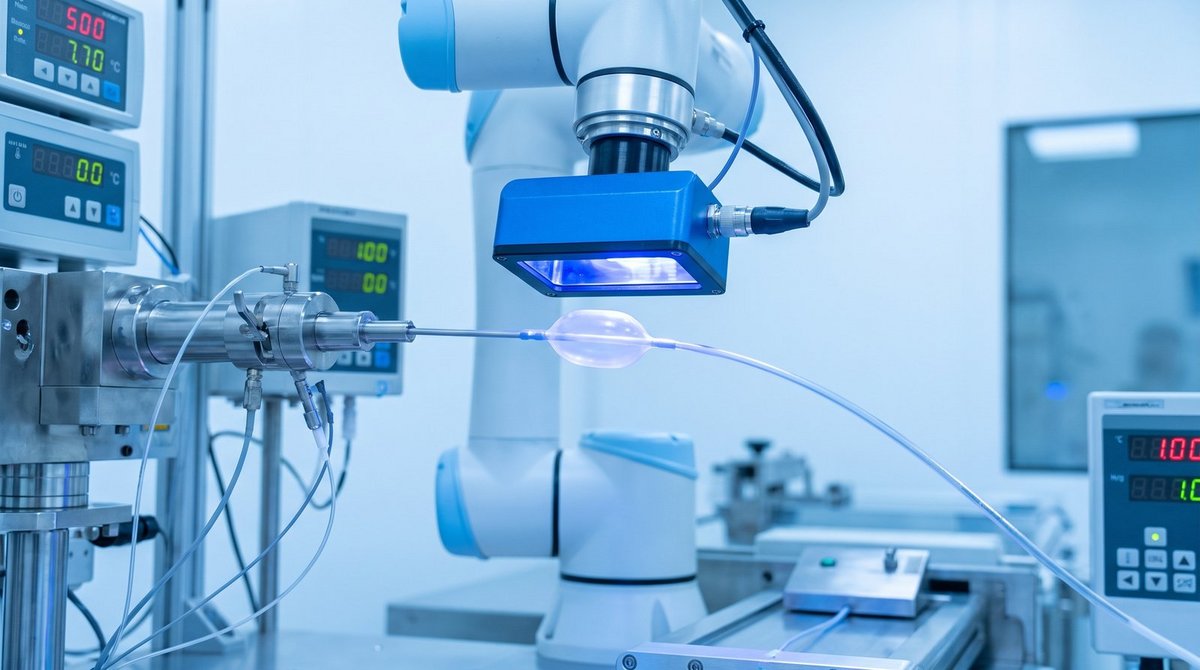
膠合劑於製程設計中的關鍵考量
紫外線與光固化膠合劑由單體或寡聚物與光起始劑組成,光起始劑在匹配的波長下分解為活性物種,並啟動交聯反應。反應路徑、氧氣抑制作用以及主導的製程變數,均可於 紫外線固化與光聚合作用基礎 中查得。
在設計黏接或灌封製程時,資料表中有三項數值至關重要:光起始劑的吸收範圍、最低劑量,以及該系統是否具有獨立於輻射之外的第二種固化路徑。其餘一切則取決於零件本身。
黏接層與塗層有何不同?
塗層暴露於周圍空氣中;在此,表面的氧氣是主要問題。相對地,黏接層通常是被覆蓋的——透過元件或從側面進行照射,因此氧氣滲入相對較少。在此更重要的是元件的光譜穿透率以及接合處的幾何形狀。光譜、劑量率與交聯之間的基本關係,彙整於 UV Curing & Photopolymerization 中。
波長:需在零件端確定的事項
光起始劑僅在有限的波段內吸收——即使光源功率更強,只要波長錯誤,仍無法將其激發。工業用 LED 尖峰波長 365、385、395 及 405 nm 之間有哪些特性差異,以及哪些光起始劑系統與之相匹配,已於技術頁面 紫外線 LED 用於 UVA、UVB 及 UVC [1] 中比較說明。
對於製程設計而言,唯一重要的是實際到達零件背面的量——而這正是以下規則所決定的。
以決策準則取代 LED 額定波長
波長取決於光起始劑的吸收範圍,以及整個零件組裝的穿透率。較短的波長可能在表面被強烈吸收,而較長的 UVA 或紫光波長通常能更好地穿透透明基材及較厚的層。
因此,決定選擇的依據是在實際零件背後,或在具代表性的製程幾何結構上進行的光譜量測;僅依 LED 額定波長進行籠統指定並不足夠。各個峰值的特性——半高全寬、製造公差以及隨接面溫度產生的偏移——已在技術頁面 UVA、UVB 與 UVC 用紫外線 LED 中進行比較。

點狀或面狀 — 幾何形狀扮演什麼角色
細小的膠點(連接器、感測器、已貼裝的 PCB)適合搭配紫外線 LED 點光源,在數 mm² 的範圍內提供高輻照度。較長的膠道或需一次固化多個工件時,則適合採用面光源或沿輸送帶配置的模組化線陣列系統。真正的設計問題並非點狀與面狀之爭,而是遮蔽:外殼邊緣、金屬框架、不透光元件與凹陷處會形成無法照射到的區域。在製造設備之前,先以光學模擬計算輻照度場是值得的,該模擬可直接使用匯入的元件幾何模型。無法照射到的區域並非可以容忍的設計細節,而是需要第二種固化機制,詳見雙重固化系統章節。
應用於電子、感測器、光學與電動車之紫外線黏著劑
在電子與半導體製造領域,紫外線黏著劑正逐漸承擔傳統上由焊接完成的工作:元件黏接、保形塗佈與顯示器組裝,皆能以比焊接或熱固化系統更低的製程溫度及更短的週期時間達成。在感測器方面,小型元件的緊密配合公差最為重要;而在光學領域,尺寸穩定性則是關鍵——因此陽離子固化型環氧樹脂系統相較於丙烯酸酯,因收縮率較低而更常被採用,特別是用於光學組件中玻璃、金屬與聚合物的黏接。
電動車應用則帶來其特有的限制條件:功率密度不斷提升,安裝空間卻日益縮小,對溫度、化學與機械耐受性的要求也隨之提高,而彈性基板與可撓性印刷電路板在曲面上的應用也愈趨普遍。對於傳動系統中的電池模組、電力電子元件與感測器而言,這意味著紫外線黏著劑不僅須快速定位固定,更須在車輛整個使用壽命期間保持穩定。
為何紫外線強度會隨層厚增加而降低
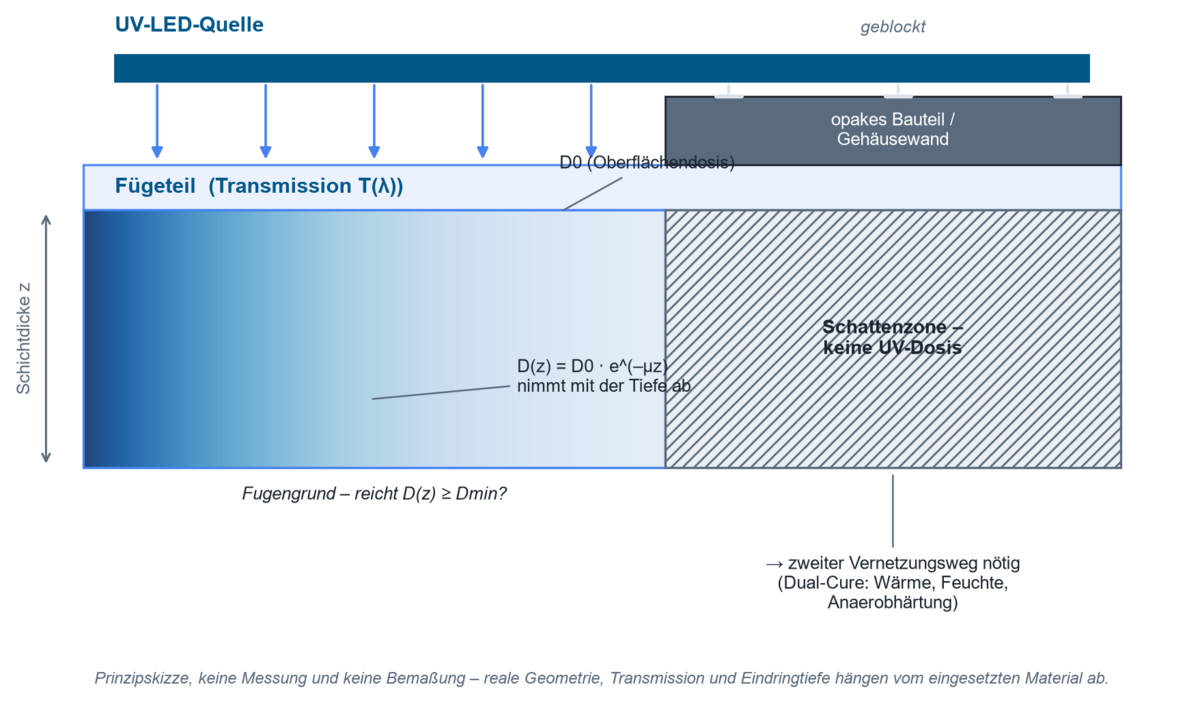
造成此衰減的原因是基質材料與光起始劑的吸收:每增加一單位厚度,就會消耗剩餘輻射中固定的一部分。對於澄清、均質吸收的系統,可用比爾—朗伯定律(Beer-Lambert law)近似表示:
I(z) = I₀ · e−αz
其中 I₀ = 入射輻照度,I(z) = 深度 z 處的輻照度,α = 有效吸收係數。
在照射時間固定的條件下,累積劑量 D(z) 遵循相同的指數形式——以下範例採用較常見的係數 µ 取代 α,兩者物理意義相同。
對於填充型封裝膠而言,這種簡單模型往往不足以說明現象,因為顏料、填料與介面處的散射會使情況更複雜——輻射不僅會被吸收,還會在較長且擴散的路徑中進一步減弱。
實例演算:表面劑量是否能到達接合底部
輻射隨層厚的衰減可用 Lambert-Beer 定律以簡化形式估算:
D(z) = D₀ · e−µz
其中 D₀ = 表面劑量,D(z) = 深度 z 處之劑量,µ = 材料相依之消光係數。
針對厚度為 2 mm、輕度填充之環氧樹脂封裝膠於 365 nm 下之示意假設:
- 接合底部所需之最小劑量(依黏著劑技術資料表):Dmin = 1,500 mJ/cm²
- 該膠材於 2 mm 層厚下量測之殘留透過率:T ≈ 30 %(類似填充系統之數值視填料含量通常落在 20 至 40 % 範圍,應於實際材料上量測)
由此可得所需之表面劑量:
D₀ = Dmin / T = 1,500 mJ/cm² / 0.30 ≈ 5,000 mJ/cm²
若設備在允許之製程窗口(時間、溫度預算)內於表面僅能提供例如 3,000 mJ/cm²,則接合底部僅剩約 900 mJ/cm²──低於最小劑量。此批次表面固化完全,但底部未完全固化。此情況下之選項包括:降低層厚、改用在所選波長下具較高透過率之黏著劑、由側面增加照射、或改採雙固化系統。封裝材料之實際透過率應以光譜輻射計於材料樣品上量測,而非僅依技術資料表數值估算。
接合件的穿透率決定了表面劑量有多少能到達接合線。量測到的穿透率可得出光學密度,反之亦然;當光路中有多層材料時,各層的穿透率會相乘。詳情請參閱穿透率與光學密度計算器。
此計算工具完全在您的瀏覽器中執行,不會傳輸任何資料。
雙重固化系統,適用於無法照射的區域
紫外線以直線方式傳播,無法繞過障礙物彎曲。PCB 上的高元件(電解電容器、連接器、線圈)、凹陷部位、空腔,或從外部照射的封閉外殼,都會產生陰影區域,若無額外措施,該處的膠合劑會維持液態。雙重固化膠合劑透過第二種、不依賴紫外線的固化路徑解決此問題:
| 雙重固化類型 | 第二固化機制 | 典型應用 |
|---|---|---|
| 紫外線 + 熱 | 在設定時間內維持溫度(例如於 125 至 150 °C 下維持 15 至 30 分鐘) | 最大強度與耐溫性;在紫外線固化基礎上進一步提高玻璃轉化溫度 |
| 紫外線 + 濕氣 | 在設定時間內處於環境濕度中(例如 24 小時) | 適用於較大間隙或不適合以熱進行後固化的組件 |
| 紫外線 + 厭氧固化 | 在無氧、且存在金屬離子的條件下固化 | 適用於金屬組件深處的封裝或黏接,例如螺紋鎖固 |
偵測實務建議:在黏接部位貼上紫外線指示膜,於生產條件下曝光,可在首次生產前將陰影區域顯示為未曝光的斑點。
設計並發布製程:六個步驟
設計依循固定順序;每個步驟均以前一步驟為前提:
- 記錄材料系統與允許的製程範圍。
- 檢查基材、塗層與黏接間隙在相關光譜範圍內的透過率。
- 選擇光源與幾何配置,使邊緣與陰影區域也能被照射到。
- 在具代表性的量測位置擷取輻照度與劑量。
- 將溫度與週期時間與固化結果一併進行驗證。
- 定義批量監控、警報與重新校正的限值。
已固化的黏接無法以目視檢查。由於決定性的製程變數是不可見的,每個經核准的黏接製程都需要一個量測值:接合位置的輻照度以及所產生的劑量。在初期製程設計與比較光源時,UVpad 可提供元件層級的光譜;至於例行性檢查,一台寬頻輻射計,例如 RMD Pro,即已足夠。感測器與光源的匹配相當重要:寬頻感測器相對於窄頻 LED 光譜可能產生多大的偏差,可參閱 光譜不匹配。
除了光學劑量之外,溫度也屬於同一量測鏈的一部分:市售紫外線輻射計無法擷取紅外線輻照度,因此熱效應通常透過非接觸式高溫計,以元件溫度上升的方式來擷取 [2]。熱效應依應用而定,可能是優點也可能是風險,但它始終是製程範圍的一部分──對於溫度敏感的元件(電子元件、光學膠),應與劑量本身同樣嚴格地進行發布與監控。
哪些儀器可在量測位置擷取輻照度與劑量,請參閱 量測紫外線劑量與輻照度 的產品總覽。
工業紫外線黏接中的製程監控
在系列生產中,量測移入生產線內:紫外線固化感測器持續留在光路中,而 curelog 每秒可記錄最多 2,000 次量測,涵蓋四個光譜範圍,使高速運行固化生產線的曲線變得可視化。這兩種方法回答的是同一個問題——光源是否仍在其核准的操作範圍內運作?光源不會隨著時間自動維持在此範圍內,這一點在紫外線燈管與紫外線LED的老化一文中有說明:峰值波長與輸出功率會發生偏移,往往變化緩慢到在持續運作期間未被察覺,直到零件落於核准範圍之外。更廣泛而言,在工業4.0的背景下,這種朝向連續在線監控的趨勢,在其他紫外線固化系統製造商中同樣可見。
對於生產線外的試驗系列與材料認證,可提供具備明確幾何配置的照射腔室,此外,在製程方面,亦提供具備計時器、調光與觸發功能的控制單元,以及其餘的紫外線LED光源系列。
科學期刊出版物顯示了什麼?
本公司客戶的出版物也從多個層面展現了紫外線黏接的應用 —— 從黏接接合處的表面預處理,到太陽能光電模組的封裝。
探討 UVO 預處理如何改變共擠出型 epoxy-LMPAEK 黏接接合處的層間韌性 —— 證明紫外線處理不僅能固化,還能影響接合強度本身。
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
使用單一多參數感測器,於高真空環境下監測矽膠黏合劑在紫外線照射下的變化 —— 這與在地面上透過 UVpad 進行的製程監測屬於同類應用。
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
比較四種太陽能光電模組封裝材料在阿塔卡馬沙漠紫外線照射下的表現 —— 在極端紫外線負載下的封裝情形,與電動車組件可能承受的狀況類似。
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
探討多層光聚合物中受氧影響的層 —— 此效應會使表面保持黏性,即使核心已完全交聯。
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
針對超快固化丙烯酸酯,展示共聚單體種類與用量如何改變交聯網絡的熱機械性質。
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
光化學與高分子研究,以及立體光刻、交聯與塗層主題領域的更多相關研究,列於 依主題分類的客戶出版物。
出版物搜尋工具列出了本公司所知的所有 關於黏接與灌封的出版物 —— 可依裝置、領域及關鍵字搜尋。
紫外線黏接與封裝製程設計常見問題
哪種波長適合我的紫外線膠?
決定因素是光源光譜與光起始劑吸收帶之間的重疊,再加上接合部件的透光率。膠材資料表具有約束力,須以實際部件背後的光譜量測加以確認 - 單憑 LED 的名義標稱值並不足夠。
紫外線輻射能穿透封裝膠多深?
穿透深度大致遵循 Lambert-Beer 定律,並取決於填料、顏色、光起始劑濃度與波長。無法僅由表面輻照度推算,必須在實際材料上進行量測,例如使用光譜輻射計。
雙重固化膠是什麼,何時需要使用?
雙重固化膠結合了快速的紫外線初步固定,以及第二種不依賴紫外線的固化途徑(熱、濕氣或厭氧)。當陰影區域 - 例如高元件下方或封閉外殼內部 - 無法獲得充分照射時,便會使用此類膠材。
黏接時應在何處量測紫外線劑量?
應在接合位置量測,而非在發射器外殼處,也不是在膠層位於下方時的部件頂面。量測位置必須代表實際組裝中最不利的點;此外感測器與光源之間的光譜匹配度也很重要,因為匹配不良的寬頻感測器在窄頻 LED 下會得出明顯偏差的讀值。
哪種驗收標準可用於放行紫外線黏接製程?
已固化的接合無法以目視方式檢驗。因此放行須依據一組數值 - 量測位置的最低劑量與部件允許溫度 - 並以確效階段的固化結果作為支撐,同時在量產中設定警報與重新校正的界限。
如何在量產中監控紫外線黏接製程?
透過永久安裝於光路中的紫外線固化感測器,以及持續記錄的儀器,隨時將輻照度與劑量與已放行的製程範圍進行比對,並即時回報偏差 - 例如光源老化所造成的偏差。
哪種紫外線膠適合電子製造與電動車產業?
依需求而定,可選用自由基固化型丙烯酸酯(快速初步固定)或陽離子固化型環氧樹脂(低收縮率、高耐溫與耐化學性),對於高密度組裝件的陰影區域,通常會採用雙重固化系統。
作者:Dr. Mark Paravia
Dr.-Ing. Mark Paravia 為位於 Ettlingen 的 Opsytec Dr. Gröbel GmbH 董事總經理,並負責領導該公司通過認證之校正實驗室。在 KIT 照明技術研究所(Institute of Lighting Technology)從事脈衝式氙氣激子放電(pulsed xenon excimer discharges)研究後,他目前的研究重點為光學輻射量測技術。他同時擔任 DIN 標準委員會 FNL 7「光學輻射」(Optical Radiation)副主席,並為 DVGW 紫外線消毒專案小組(Project Group on UV Disinfection)成員。
針對您的紫外線黏接製程獲取專業建議
不確定您的紫外線劑量是否仍能到達接合處底部嗎?本公司會在您的實際元件上量測光譜與輻照度,並針對正確的波長、幾何配置及製程監控提供建議 – 將您的問題傳送給我們,或直接申請 UVpad 量測。
