


Niezawodne projektowanie klejenia, zalewania i hermetyzacji UV
W klejeniu, zalewaniu i hermetyzacji UV to promieniowanie w strefie reakcji decyduje o przebiegu procesu – nie znamionowa moc źródła. Części działają jak filtry optyczne; szczelina klejowa, grubość warstwy, pigmenty i obszary zacienione zmieniają promieniowanie, które faktycznie dociera. Solidny projekt wiąże więc dane materiałowe, transmisję części, geometrię napromieniowania, dawkę i temperaturę z określonym kryterium akceptacji na przedmiocie obrabianym.
To, jaki materiał w ogóle wchodzi w grę, opisano w doborze klejów, powłok i mas zalewowych utwardzanych UV; mechanizm reakcji i zmienne procesowe utwardzania wyjaśniono w podstawach utwardzania UV i fotopolimeryzacji. Ta strona zaczyna się tam, gdzie materiał jest już ustalony, a proces trzeba dopiero opracować na rzeczywistej części.
Sześć typowych procesów i ich wielkość krytyczna
Klejenie, zalewanie i hermetyzacja UV są stosowane wszędzie tam, gdzie połączenie musi utwardzać się szybko, precyzyjnie i bez obciążenia termicznego elementu. W każdym procesie decydująca jest inna wielkość:
- Klejenie optyczne (soczewki, pryzmaty, moduły kamer): Klej znajduje się za szkłem lub powłoką – a ta powłoka może blokować dokładnie to pasmo, którego potrzebuje fotoinicjator. Krytyczne są transmisja przez element i skurcz, ponieważ skurcz zaburza ustawienie.
- Wyświetlacze i ekrany dotykowe: Duża, cienka szczelina przy krótkim czasie cyklu: tutaj decyduje jednorodność natężenia napromienienia na powierzchni, a nie wartość szczytowa w środku.
- Zalewanie czujników i złączy: Wysokości zalewania od jednego do kilku milimetrów oraz ściany obudowy rzucające cień. Kluczowe pytanie brzmi, czy minimalna dawka nadal dociera do dna zalewanego elementu – czy też potrzebny jest system dual-cure.
- Płytki drukowane i gęsto obsadzone zespoły: Wysokie elementy rzucają cień na sąsiednie miejsca klejenia. Krytyczne są geometria napromieniowania i kąt padania, a nie moc emitera.
- Moduły akumulatorów i elektronika mocy: Duże, częściowo zakrzywione powierzchnie łączenia przy ograniczonym budżecie temperaturowym. Kluczowym krokiem jest jednoczesne uwalnianie dawki i kontrola temperatury elementu.
- Technika medyczna i mikroprzepływy: Małe szczeliny, wąskie tolerancje i uwolnienia, które muszą być udokumentowane. Kluczowe jest powtarzalne miejsce pomiaru, które rzeczywiście odzwierciedla pozycję połączenia.
Co jest istotne w przypadku kleju przy projektowaniu procesu
Kleje utwardzane promieniowaniem UV lub światłem składają się z monomerów lub oligomerów oraz fotoinicjatora, który przy odpowiedniej długości fali rozkłada się na reaktywne cząstki i inicjuje sieciowanie. Ścieżki reakcji, inhibicja tlenowa oraz decydujące zmienne procesowe zostały omówione w podstawach utwardzania UV i fotopolimeryzacji.
Przy projektowaniu procesu klejenia lub zalewania istotne są trzy wartości z karty danych: zakres absorpcji fotoinicjatora, dawka minimalna oraz to, czy system posiada drugą, niezależną od promieniowania ścieżkę utwardzania. Wszystko inne rozstrzyga się na poziomie danej części.
Co odróżnia spoinę klejową od powłoki?
Powłoka jest narażona na kontakt z powietrzem atmosferycznym; głównym problemem jest tam tlen na powierzchni. Spoina klejowa jest natomiast zazwyczaj zakryta – jest napromieniowywana przez element lub z boku, co wiąże się z odpowiednio mniejszym dostępem tlenu. Ważniejsze są tu widmowa transmisja elementu oraz geometria złącza. Podstawowe zależności między widmem, natężeniem dawki a usieciowaniem są omówione w UV Curing & Photopolymerization.
Długość fali: co musi zostać ustalone na części
Fotoinicjator absorbuje tylko w ograniczonym paśmie – mocniejsze źródło o niewłaściwej długości fali go nie wzbudzi. Które właściwości wyróżniają przemysłowe piki LED przy 365, 385, 395 i 405 nm oraz które systemy fotoinicjatorów są do nich dopasowane, porównano na stronie technologicznej Diody UV LED do UVA, UVB i UVC [1].
Przy projektowaniu procesu liczy się jedynie to, co dociera za rzeczywistą częścią – i to właśnie decyduje o poniższej zasadzie.
Reguła decyzyjna zamiast nominalnej długości fali LED
Długość fali wynika z zakresu absorpcji fotoinicjatora oraz transmisji całego zespołu części. Krótsze długości fali mogą być silnie absorbowane na powierzchniach, podczas gdy dłuższe długości fali UVA lub fioletowej często lepiej penetrują przezroczyste podłoża i większe grubości warstw.
O wyborze decyduje zatem pomiar widmowy za rzeczywistą częścią lub na reprezentatywnej geometrii procesu; ogólne przypisanie na podstawie nominalnej długości fali LED nie jest wystarczające. Właściwości poszczególnych pików – szerokość połówkowa, tolerancja produkcyjna i przesunięcie z temperaturą złącza – są porównane na stronie technologicznej pod adresem diody UV LED dla UVA, UVB i UVC.

Jak element łączony działa jako filtr optyczny?
Transmisja elementu decyduje o tym, jaka część widma w ogóle dociera do kleju. Optycznie przezroczysty nie oznacza przezroczysty dla UV: wiele tworzyw sztucznych, które w zakresie widzialnym wyglądają jak czysta woda, gwałtownie tracą transmisję poniżej około 380 nm; szkło float jest niemal nieprzezroczyste w zakresie UVB; a dodatki blokujące UV w materiałach obudów istnieją właśnie w tym celu. W praktyce oznacza to, że krzywa transmisji łączonego elementu i pasmo absorpcji inicjatora muszą się pokrywać. Tam, gdzie to pokrycie jest wąskie, opcje przesuwają się w stronę dłuższej długości fali, napromieniowania od strony złącza, systemów dualnego utwardzania oferujących drugą ścieżkę utwardzania poprzez ciepło lub wilgoć, a także klejów aktywowanych światłem, które kontynuują reakcję po ekspozycji.
Punkt czy obszar – jaką rolę odgrywa geometria?
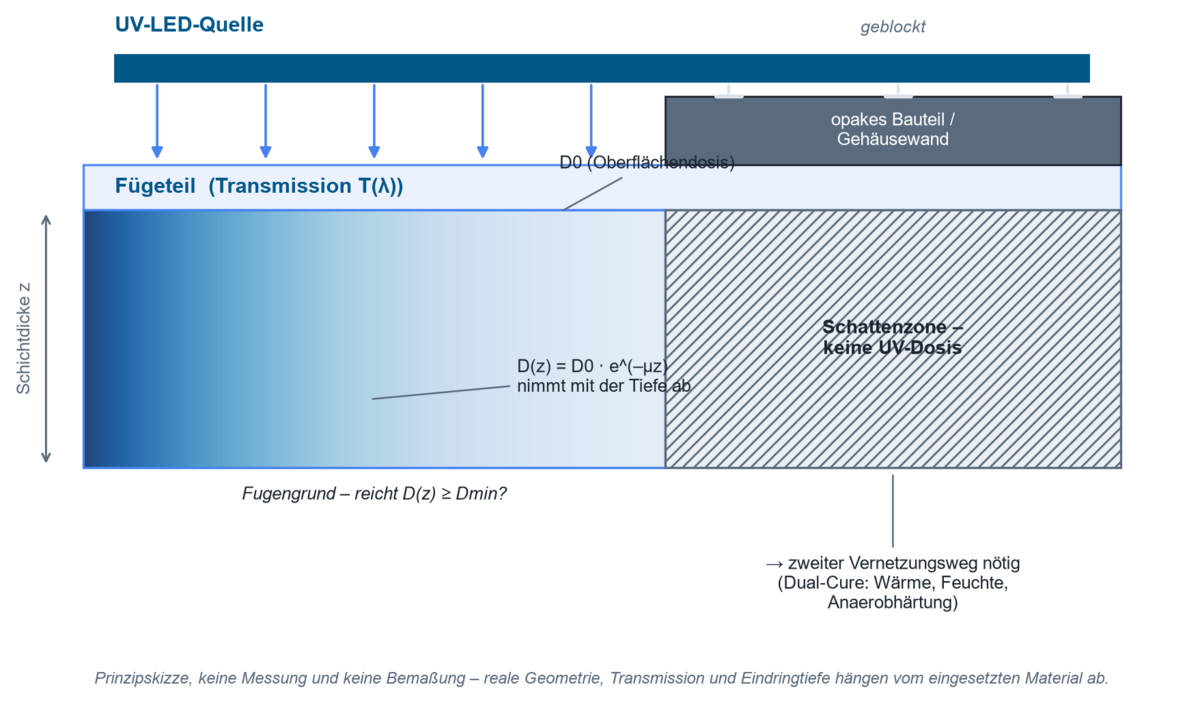
Małe kropki kleju (złącza, czujniki, obsadzone płytki PCB) pasują do punktowego źródła UV-LED o wysokim natężeniu napromienienia na powierzchni kilku mm². Dłuższe spoiny lub kilka elementów utwardzanych jednocześnie pasują do źródeł powierzchniowych lub modułowych systemów w układzie liniowym wzdłuż przenośnika. Prawdziwym zagadnieniem projektowym nie jest wybór między punktem a obszarem, lecz zjawisko zacieniania: krawędzie obudowy, metalowe ramy, nieprzezroczyste elementy i podcięcia tworzą strefy niedostępne dla promieniowania. Warto obliczyć pole natężenia napromienienia przed zbudowaniem urządzenia za pomocą symulacji optycznej, która działa na zaimportowanych geometriach komponentów. Niedostępna strefa nie jest szczegółem konstrukcyjnym, który można tolerować – wymaga zastosowania drugiego mechanizmu utwardzania, omówionego w części poświęconej systemom dual-cure.
Kleje UV do elektroniki, czujników, optyki i elektromobilności
W produkcji elektroniki i półprzewodników kleje UV coraz częściej przejmują zadania tradycyjnie zarezerwowane dla lutowania: klejenie komponentów, powlekanie konforemne i montaż wyświetlaczy można realizować w niższych temperaturach procesowych i przy krótszych czasach cyklu niż w przypadku lutowania lub systemów utwardzanych termicznie. W czujnikach najważniejsza jest ciasna tolerancja pasowania małych komponentów; w optyce liczy się stabilność wymiarowa – dlatego stosuje się tam częściej kationowo utwardzane systemy epoksydowe zamiast akrylanów, dzięki mniejszemu skurczowi, szczególnie przy klejeniu szkła, metalu i polimeru w zespołach optycznych.
Elektromobilność niesie ze sobą własne ograniczenia: rosnącą gęstość mocy przy jednoczesnym zmniejszaniu przestrzeni montażowej, wyższe wymagania dotyczące odporności termicznej, chemicznej i mechanicznej, a także coraz bardziej elastyczne podłoża i elastyczne płytki PCB na zakrzywionych powierzchniach. W przypadku modułów baterii, elektroniki mocy i czujników w układach napędowych oznacza to, że kleje UV muszą nie tylko szybko wiązać wstępnie, lecz także pozostawać stabilne przez cały okres eksploatacji pojazdu.
Zalewanie i hermetyzacja UV: grubość warstwy i obszary cienia
Masy zalewowe i hermetyzujące mają grubość warstwy, której spoina klejowa nie ma. Promieniowanie jest pochłaniane i rozpraszane w głąb materiału – powierzchnia reaguje jako pierwsza, a strefa denna jako ostatnia, natomiast w przypadku mas wypełnionych, pigmentowanych lub mętnych czasem nie reaguje wcale. Głębokość penetracji zależy jednocześnie od wypełniacza, koloru, stężenia fotoinicjatora i wysokości warstwy i nie da się jej wyznaczyć wyłącznie na podstawie natężenia napromienienia na powierzchni. W zespołach elektronicznych dochodzi do tego strona termiczna: dioda UV-LED niesie ze sobą niemal żadne obciążenie podczerwienią, jednak część jej mocy optycznej i tak zamienia się w materiale w ciepło, a samo sieciowanie jest procesem egzotermicznym. Dla komponentów wrażliwych na temperaturę temperaturę komponentu należy zatem monitorować równolegle z dawką – krótsza ekspozycja przy większej mocy nie jest automatycznie łagodniejszą opcją.
Dlaczego natężenie promieniowania UV maleje wraz z grubością warstwy?
Przyczyną tego osłabienia jest absorpcja przez materiał matrycy i fotoinicjator: każdy kolejny przyrost grubości pochłania stałą część pozostałego promieniowania. Dla przezroczystych, jednorodnie absorbujących układów można to przybliżyć prawem Beera-Lamberta:
I(z) = I₀ · e−αz
gdzie I₀ = padające natężenie napromienienia, I(z) = natężenie napromienienia na głębokości z, α = efektywny współczynnik absorpcji.
Przy stałym czasie ekspozycji skumulowana dawka D(z) ma tę samą postać wykładniczą – poniższy przykład obliczeniowy wykorzystuje bardziej powszechny współczynnik µ zamiast α, fizycznie oznaczający tę samą wielkość.
W przypadku wypełnionych mas zalewowych ten prosty model często nie wystarcza, ponieważ rozpraszanie na pigmentach, wypełniaczach i granicach faz dodatkowo wpływa na obraz zjawiska – promieniowanie jest nie tylko pochłaniane, ale również dalej osłabiane na dłuższej, rozproszonej drodze.
Przykład obliczeniowy: czy dawka powierzchniowa dociera do dna spoiny?
Tłumienie promieniowania wraz z grubością warstwy można oszacować w uproszczonej formie za pomocą prawa Lamberta-Beera:
D(z) = D₀ · e−µz
gdzie D₀ = dawka powierzchniowa, D(z) = dawka na głębokości z, µ = współczynnik ekstynkcji zależny od materiału.
Przykładowe założenia dla lekko wypełnionej masy zalewowej epoksydowej o grubości 2 mm przy 365 nm:
- Wymagana minimalna dawka na dnie spoiny (zgodnie z kartą techniczną kleju): Dmin = 1500 mJ/cm²
- Zmierzona transmisja resztkowa masy przy grubości warstwy 2 mm: T ≈ 30 % (wartości dla podobnych systemów wypełnionych mieszczą się zazwyczaj w zakresie od 20 do 40 % w zależności od zawartości wypełniacza i powinny być zmierzone na rzeczywistym materiale)
Daje to wymaganą dawkę powierzchniową:
D₀ = Dmin / T = 1500 mJ/cm² / 0,30 ≈ 5000 mJ/cm²
Jeśli urządzenie, w ramach dopuszczalnego okna procesowego (czas, budżet temperaturowy), dostarcza na powierzchni jedynie np. 3000 mJ/cm², na dnie spoiny pozostaje w przybliżeniu 900 mJ/cm² – poniżej dawki minimalnej. Partia utwardza się na powierzchni, ale nie na dnie. Dostępne wówczas opcje to: zmniejszenie grubości warstwy, zastosowanie kleju o wyższej transmisji przy wybranej długości fali, dodanie napromieniowania z boku lub przejście na system utwardzania dwustopniowego. Rzeczywistą transmisję materiału zalewowego można zmierzyć na próbce materiału za pomocą spektroradiometru, zamiast szacować ją na podstawie wartości z karty technicznej.
Transmisja łączonego elementu decyduje o tym, jaka część dawki powierzchniowej dociera do linii klejenia. Zmierzona transmisja pozwala określić gęstość optyczną i odwrotnie; w przypadku kilku warstw w torze wiązki ich transmisje mnożą się. Szczegółowe informacje znajdą Państwo w kalkulatorze transmisji i gęstości optycznej.
Kalkulator działa całkowicie w przeglądarce Państwa — żadne dane nie są przesyłane.
Systemy dual-cure dla obszarów, których nie można napromieniować
Promieniowanie UV rozchodzi się po liniach prostych i nie może omijać przeszkód. Wysokie elementy na PCB (kondensatory elektrolityczne, złącza, cewki), podcięcia, wgłębienia lub zamknięta obudowa napromieniowana z zewnątrz – wszystko to tworzy obszary cienia, w których klej pozostaje płynny bez dodatkowego środka. Kleje dual-cure rozwiązują ten problem dzięki drugiej, niezależnej od UV ścieżce utwardzania:
| Typ dual-cure | Mechanizm dodatkowy | Typowe zastosowanie |
|---|---|---|
| UV + ciepło | Utrzymanie temperatury przez określony czas (np. 15–30 minut w temperaturze od 125 do 150 °C) | Maksymalna wytrzymałość i odporność na temperaturę; podnosi temperaturę zeszklenia ponad poziom osiągany przez utwardzanie UV |
| UV + wilgoć | Wilgotność otoczenia przez określony czas (np. 24 h) | Duże szczeliny lub zespoły, w których dogrzewanie nie jest praktyczne |
| UV + utwardzanie anaerobowe | Utwardzanie przy braku dostępu tlenu, w obecności jonów metali | Zalewanie lub klejenie głęboko wewnątrz zespołów metalowych, np. zabezpieczanie gwintów |
Praktyczna wskazówka dotycząca wykrywania: folia wskaźnikowa UV umieszczona w miejscu klejenia i naświetlona w warunkach produkcyjnych pozwala uwidocznić obszary cienia jako nienaświetlone plamy jeszcze przed pierwszą serią produkcyjną.
Projektowanie i zatwierdzanie procesu: sześć kroków
Projekt przebiega w ustalonej kolejności; każdy krok zakłada wykonanie poprzedniego:
- Udokumentować układ materiałowy i dopuszczalne okno procesowe.
- Sprawdzić transmisję podłoża, powłoki i szczeliny klejowej w odpowiednim zakresie widmowym.
- Wybrać źródło i geometrię tak, aby dotarły również do krawędzi i obszarów zacienionych.
- Zmierzyć natężenie napromienienia i dawkę w reprezentatywnym miejscu pomiarowym.
- Zweryfikować temperaturę i czas cyklu wraz z wynikiem utwardzania.
- Określić limity dla monitorowania seryjnego, alarmu i ponownego wzorcowania.
Utwardzonego połączenia nie można sprawdzić wizualnie. Ponieważ decydująca zmienna procesowa jest niewidoczna, każdy zatwierdzony proces klejenia wymaga wartości pomiarowej: natężenia napromienienia w miejscu połączenia i wynikającej z niego dawki. Do wstępnego projektowania procesu i porównywania źródeł, UVpad dostarcza widmo na poziomie komponentu; do powtarzalnych kontroli wystarczy szerokopasmowy radiometr, taki jak RMD Pro. Dopasowanie czujnika i źródła ma znaczenie: jak duże może być odchylenie czujnika szerokopasmowego względem wąskopasmowego widma LED, pokazuje niedopasowanie widmowe.
Oprócz dawki optycznej, w tym samym łańcuchu pomiarowym powinna znajdować się także temperatura: dostępne na rynku radiometry UV nie rejestrują natężenia napromienienia w podczerwieni, więc efekt termiczny jest z reguły rejestrowany jako wzrost temperatury komponentu za pomocą bezkontaktowego pyrometru [2]. Ciepło może być korzyścią albo ryzykiem, w zależności od zastosowania, ale zawsze jest częścią okna procesowego – w przypadku komponentów wrażliwych na temperaturę (elektronika, kity optyczne) powinno być zatwierdzane i monitorowane z taką samą rygorystycznością jak sama dawka.
Jakie przyrządy rejestrują natężenie napromienienia i dawkę w miejscu pomiarowym, pokazuje przegląd produktów pomiaru dawki UV i natężenia napromienienia.
Monitorowanie procesu w przemysłowym klejeniu UV
W produkcji seryjnej pomiar przenosi się bezpośrednio do linii: czujniki utwardzania UV pozostają na stałe w torze wiązki, a curelog rejestruje do 2 000 pomiarów na sekundę w czterech zakresach widmowych, dzięki czemu widoczny staje się profil szybko pracującej linii utwardzania. Obydwa podejścia odpowiadają na to samo pytanie – czy źródło nadal pracuje w zatwierdzonym zakresie? To, że nie pozostaje w nim automatycznie w miarę upływu czasu, opisano w części starzenie się lamp UV i diod UV-LED: szczytowa długość fali i moc wyjściowa zmieniają się, często na tyle powoli, że pozostaje to niezauważone podczas bieżącej pracy, aż wartości wykroczą poza zatwierdzony zakres. W szerszym ujęciu ten trend w kierunku ciągłego monitorowania inline jest widoczny także u innych producentów systemów utwardzania UV w kontekście Przemysłu 4.0.
Do serii próbnych i zatwierdzeń materiałów poza linią dostępne są komory napromieniowania o określonej geometrii, a po stronie procesowej – jednostki sterujące z funkcjami timera, ściemniania i wyzwalania, jak również pozostała część oferty źródeł światła UV-LED.
Co pokazują publikacje naukowe?
Nasze własne publikacje klientów pokazują klejenie UV w kilku aspektach – od obróbki wstępnej powierzchni pod połączenia klejone po hermetyzację modułów fotowoltaicznych.
Badanie tego, jak obróbka wstępna UVO zmienia wytrzymałość międzywarstwową współwytłaczanych połączeń klejonych epoksyd-LMPAEK – dowód na to, że obróbka UV nie tylko utwardza, ale może wpływać na samą wytrzymałość połączenia.
Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness
Katz, L., et al. "Hybrid epoxy-LMPAEK composite co-cured joints: A study on UVO pretreatment and its effect on interlaminar toughness." Composites Part B: Engineering 323 (2026): 113727.
Monitorowanie kleju silikonowego pod wpływem promieniowania UV w wysokiej próżni za pomocą pojedynczego czujnika wieloparametrowego – zastosowanie tego samego rodzaju monitorowania procesu, jakie na Ziemi realizuje się za pomocą UVpad.
Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure
Fazzi, Luigi, et al. "Multiparameter Single Sensor for Space Silicone Adhesive Monitoring Under High-Vacuum Ultraviolet Exposure." Journal of Spacecraft and Rockets 60.3 (2023): 740-752.
Porównanie czterech materiałów hermetyzujących do modułów fotowoltaicznych pod wpływem promieniowania UV na pustyni Atacama – hermetyzacja przy ekstremalnym obciążeniu UV, podobnym do tego, jakie mogą osiągać zespoły w e-mobilności.
Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert
Correa-Puerta, Jonathan, et al. "Comparing the effects of ultraviolet radiation on four different encapsulants for photovoltaic applications in the Atacama Desert." Solar Energy 228 (2021): 625-635.
Badanie warstwy zależnej od tlenu w wielowarstwowych fotopolimerach – efekt, który sprawia, że powierzchnia pozostaje lepka, podczas gdy rdzeń jest już w pełni usieciowany.
Effect of the oxygen affected layer in multilayered photopolymers
Pierrel, J., et al. "Effect of the oxygen affected layer in multilayered photopolymers." Polymer Chemistry 8.31 (2017): 4596-4602.
Pokazuje, dla ultraszybko utwardzających się akrylanów, jak wybór i ilość komonomeru wpływają na właściwości termomechaniczne usieciowanej sieci.
Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker
Böhm, Michael, et al. "Influence of co-monomer-type and amount on thermomechanical properties of ultrafast-curing acrylic resins using a triacrylic crosslinker." Journal of Applied Polymer Science 136.13 (2019): 47294.
Dalsze prace z zakresu fotochemii i badań nad polimerami oraz z obszarów tematycznych stereolitografii, sieciowania i powłok są wymienione w Publikacjach klientów – wg tematu.
Wyszukiwarka publikacji zawiera wszystkie znane nam publikacje na temat klejenia i zalewania – możliwość wyszukiwania według urządzenia, dziedziny i słowa kluczowego.
Podstawy techniczne i dalsza lektura
[1] : ScienceDirect – Specyficzne układy fotoinicjujące przy 365, 385, 395 i 405 nm
[2] : uvmeasurement.org – Metody radiometryczne do projektowania procesów UV i monitorowania procesów
FAQ dotyczące projektowania procesów klejenia i zalewania UV
Jaka długość fali pasuje do mojego kleju UV?
O tym decyduje nakładanie się widma źródła z pasmem absorpcji fotoinicjatora, wraz z transmisją łączonej części. Wiążąca jest karta danych kleju, potwierdzona pomiarem widmowym za rzeczywistą częścią – samo nominalne oznaczenie LED nie jest wystarczające.
Jak głęboko promieniowanie UV wnika w masę zalewową?
Głębokość wnikania w przybliżeniu jest zgodna z prawem Lamberta-Beera i zależy od wypełniacza, koloru, stężenia fotoinicjatora oraz długości fali. Nie można jej wyznaczyć wyłącznie na podstawie natężenia napromieniowania powierzchni; musi zostać zmierzona na rzeczywistym materiale, na przykład za pomocą spektroradiometru.
Czym są kleje dual-cure i kiedy są potrzebne?
Kleje dual-cure łączą szybkie utwardzanie wstępne UV z drugą, niezależną od UV ścieżką utwardzania (ciepło, wilgoć lub anaerobowo). Stosuje się je wtedy, gdy zacienione obszary – na przykład pod wysokimi komponentami lub wewnątrz zamkniętych obudów – nie mogą zostać wystarczająco napromieniowane.
Gdzie mierzy się dawkę UV przy klejeniu?
W miejscu połączenia, a nie na obudowie emitera i nie na wierzchu części, gdy klej znajduje się pod spodem. Miejsce pomiaru musi odpowiadać najmniej korzystnemu punktowi rzeczywistego zespołu; dodatkowo istotne jest dopasowanie widmowe między czujnikiem a źródłem, ponieważ słabo dopasowany czujnik szerokopasmowy daje wyraźnie odbiegające wskazania przy wąskopasmowych diodach LED.
Jakie kryterium odbioru dopuszcza proces klejenia UV?
Utwardzonego połączenia nie można ocenić wizualnie. Dopuszczenie następuje zatem na podstawie pary wartości – minimalnej dawki w miejscu pomiaru i dopuszczalnej temperatury części – potwierdzonych wynikiem utwardzania z kwalifikacji, wraz z limitami alarmowymi i wartościami dla ponownego wzorcowania w produkcji seryjnej.
Jak monitorować proces klejenia UV w produkcji seryjnej?
Za pomocą czujników do utwardzania UV zamontowanych na stałe w torze wiązki oraz stale rejestrujących przyrządów, które nieprzerwanie porównują natężenie napromieniowania i dawkę z zatwierdzonym oknem procesowym i zgłaszają odchylenia – wynikające na przykład ze starzenia się źródła – w czasie rzeczywistym.
Jakie kleje UV nadają się do produkcji elektroniki i e-mobilności?
W zależności od wymagań, akrylany utwardzane rodnikowo (szybkie utwardzanie wstępne) lub epoksydy utwardzane kationowo (niski skurcz, wysoka odporność temperaturowa i chemiczna), często jako system dual-cure dla zacienionych obszarów w gęsto obsadzonych zespołach.
Powiązane obszary zastosowań
Klejenie z ograniczeniami świetlnymi bezpośrednio graniczy z trzema kolejnymi dziedzinami: utwardzanie UV i fotopolimeryzacja dostarczają podstaw dotyczących inicjatora, widma i inhibicji tlenowej, produkcja elektroniki i półprzewodników wykorzystuje te same etapy zalewania i hermetyzacji w procesach końcowych, a w przemyśle motoryzacyjnym moduły akumulatorów i elektronika mocy wciąż tworzą nowe, często silnie zacienione geometrie połączeń. Dochodzą do tego automatyzacja i integracja procesów do monitorowania w cyklu produkcyjnym oraz optyka i komponenty precyzyjne do łączenia elementów optycznych. Tam, gdzie klej jest nakładany przez robota i utwardzany bezpośrednio w miejscu aplikacji, geometria toru staje się dodatkowym czynnikiem wpływającym – patrz robotyka. Pełny obraz znajduje się w przeglądzie zastosowań UV.
Autor: dr Mark Paravia
Dr inż. Mark Paravia jest dyrektorem zarządzającym Opsytec Dr. Gröbel GmbH w Ettlingen i kieruje akredytowanym laboratorium wzorcującym. Po badaniach nad impulsowymi wyładowaniami eksymerowymi w ksenonie w Institute of Lighting Technology na KIT, jego obecnym obszarem zainteresowań jest technika pomiaru promieniowania optycznego. Jest wiceprzewodniczącym Komitetu Normalizacyjnego DIN FNL 7 „Promieniowanie optyczne" oraz członkiem Grupy Projektowej DVGW ds. Dezynfekcji UV.
Uzyskaj poradę dotyczącą Państwa procesu klejenia UV
Nie są Państwo pewni, czy dawka UV nadal dociera do dna spoiny? Mierzymy widmo i natężenie napromienienia na rzeczywistym elemencie i doradzamy w zakresie odpowiedniej długości fali, geometrii oraz monitorowania procesu – prześlijcie nam Państwo swoje pytanie lub zamówcie bezpośrednio pomiar UVpad.
