


Nettoyage UV et exposition UV dans la fabrication de semi-conducteurs et d'électronique
Le rayonnement ultraviolet remplit deux fonctions fondamentalement différentes dans la fabrication de semi-conducteurs et d'électronique : le nettoyage et l'activation photochimiques à sec des surfaces, et l'exposition de couches sensibles au rayonnement. Dans le nettoyage UV des semi-conducteurs, les adsorbats organiques sont décomposés par oxydation en CO₂ et H₂O sous l'action de photons de courte longueur d'onde et des espèces réactives de l'oxygène qu'ils génèrent, sans aucune contrainte mécanique ou chimique en milieu humide. Dans l'exposition UV de la résine photosensible, la dose de photons absorbée régit la conversion chimique du composé photoactif et donc le profil de bord et la dimension critique.
Les deux procédés sont déterminés par les mêmes grandeurs : l'éclairement énergétique spectrique au point du procédé, l'exposition énergétique, le comportement d'absorption du matériau, la géométrie de l'interstice d'irradiation et la composition de l'atmosphère du procédé. Le défi central est qu'aucune de ces grandeurs ne peut être fiablement déduite de la puissance électrique de la lampe ou du temps de procédé.

Comment évolue la technologie de procédé UV dans la fabrication de semi-conducteurs ?
- Remplacement des lampes à mercure avec un calendrier concret. L'exemption RoHS à durée limitée pour les lampes UV à mercure, valable jusqu'en février 2027, concerne explicitement la photolithographie i-line et l'exposition des bords de plaquette. Le passage à la LED UV modifie le spectre, qui passe d'un spectre de raies avec continuum à une bande étroite. Les recettes de dose ne sont pas transposables à l'identique, et les capteurs à pondération spécifique à la lampe doivent être réévalués.
- Efficacité et densité de puissance croissantes des LED UV. Dans le domaine UV-A, des rendements électro-optiques de 40 à 55 % sont atteignables ; dans le domaine UV-C à 265 nm, des rendements de l'ordre de 10 % pour quelques centaines de milliwatts de puissance optique sont désormais rapportés. Des temps d'exposition plus courts et un contrôle de la dose plus stable, mais de nouvelles exigences en matière de gestion thermique, car la longueur d'onde d'émission est dépendante de la température. Ce que la technologie LED offre aujourd'hui selon la longueur d'onde est résumé dans LED UV pour UVA, UVB et UVC.
- Sources à courte longueur d'onde à faible taux d'ozone. Les sources KrCl à 222 nm élargissent la fenêtre de procédé dans les cas où l'ozone doit être évité. La voie de réaction passe de la chimie de l'ozone à la photolyse directe, ce qui modifie les temps de procédé et la compatibilité des matériaux.
- Hybrid bonding et intégration 3D. Les interfaces déterminent le rendement à des densités d'interconnexion très élevées. L'activation de surface passe d'un simple prétraitement à une étape de procédé qualifiée et métrologiquement sécurisée, avec une fenêtre de procédé étroite – incluant une limite supérieure d'irradiation en raison de l'augmentation de la rugosité.
- Procédés en couche épaisse et à l'échelle du panneau. Des formats plus grands et des résines plus épaisses déplacent la problématique de la résolution vers l'homogénéité et vers le profil de dose en profondeur. Mesure de l'homogénéité surfacique au lieu d'une mesure ponctuelle.
Les tailles de marché, les taux de croissance et les sources relatifs à ce domaine d'application sont résumés sur la page Évolution du marché de la technologie UV.
Segments de marché par création de valeur
La création de valeur se répartit en trois domaines dont la pertinence UV diffère fortement. Le front end est dominé par la structuration à 248 nm, 193 nm et 13,5 nm ; la technologie UV classique dans la plage de 172 à 436 nm y intervient surtout comme étapes de nettoyage, d'activation et de photostabilisation, ainsi que dans l'exposition des bords de plaquette. Dans le back end et l'emballage avancé, le nombre d'étapes basées sur l'UV augmente : photorésines épaisses pour les couches de redistribution (RDL), adhésifs temporaires et rubans porteurs détachables par UV, encapsulation et enrobage, ainsi que nettoyage avant collage et moulage. L'environnement d'assemblage et d'interconnexion de la fabrication électronique ajoute la production de circuits imprimés, de capteurs et d'optiques.
L'intérêt économique réside dans l'interaction : la croissance est actuellement portée par les dispositifs de mémoire et d'IA, qui reposent fortement sur l'empilement 3D, les architectures à chiplets et le collage hybride. Ces architectures déplacent la création de valeur vers des étapes de procédé dont le rendement dépend directement des états d'interface. Cela accroît les exigences en matière d'activation de surface reproductible, de fidélité de dose de l'exposition des résines épaisses et de technologie de mesure capable de capter ces grandeurs directement au point du procédé plutôt qu'à la lampe.
Tendances actuelles dans l'environnement du marché
- La surface par dispositif augmente tandis que les tolérances diminuent. Avec les interposeurs, le packaging au niveau du panneau et les champs RDL grand format, l'uniformité de l'éclairement énergétique sur la surface devient la grandeur limitante.
- Passage du prétraitement humide au prétraitement sec. Le nettoyage à l'ozone UV et l'activation VUV remplacent la chimie humide lorsque la contamination particulaire, les traces de séchage ou la compatibilité chimique sont critiques.
- Pression réglementaire sur les lampes à vapeur de mercure. L'exemption RoHS 4(f)-IV pour les lampes UV à moyenne et haute pression contenant du mercure court jusqu'au 24 février 2027 ; elle couvre explicitement la photolithographie i-line et l'exposition des bords de plaquette. Cela n'implique pas une interdiction automatique, mais cela crée des besoins de planification pour les transitions technologiques.
Comment fonctionne le nettoyage UV-ozone des wafers ?
Le nettoyage UV-ozone est un procédé d'oxydation photochimique à sec. Les photons UV de courte longueur d'onde agissent selon deux voies : directement par photolyse des liaisons dans les molécules organiques adsorbées, et indirectement en générant des espèces réactives de l'oxygène à partir de l'atmosphère environnante.
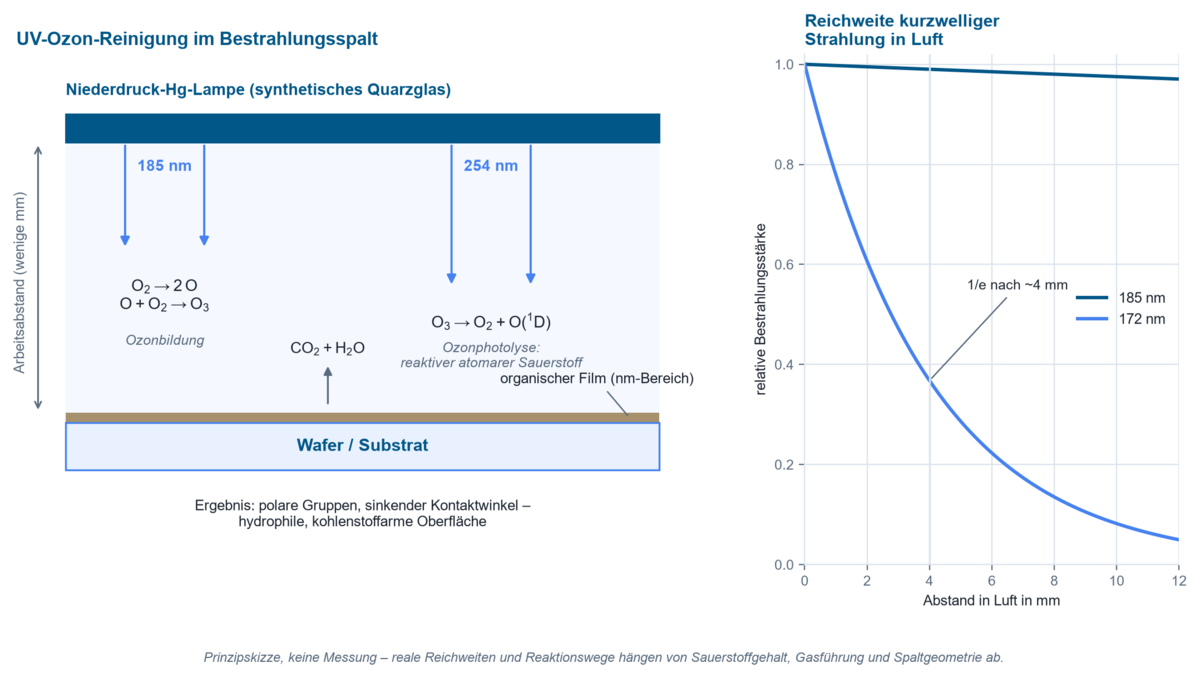
Le procédé classique avec une lampe à mercure basse pression en silice fondue synthétique utilise deux raies de résonance. La raie à 185 nm dissocie l'oxygène moléculaire ; les atomes d'oxygène résultants forment de l'ozone avec O₂. La raie à 254 nm est fortement absorbée par l'ozone dans la bande de Hartley et le scinde à nouveau, produisant principalement de l'oxygène atomique excité O(¹D). Cet intermédiaire hautement réactif oxyde les hydrocarbures en CO₂ et H₂O, qui sont évacués sous forme gazeuse. Simultanément, des groupes polaires se forment à la surface, rendant les surfaces de silicium et d'oxyde hydrophiles. Le fonctionnement détaillé de ce procédé et ses limites sont décrits dans nettoyage et activation de surface avec UVC et ozone.
Dans le procédé VUV avec rayonnement excimère au xénon à 172 nm, la photolyse directe domine : un photon à cette longueur d'onde transporte 7,2 eV, soit 696 kJ/mol, ce qui est supérieur aux énergies de liaison des liaisons C–C, C–H et C–O. De plus, l'oxygène est dissocié à proximité immédiate de la surface, de sorte que l'oxygène atomique est créé là où il est censé agir. L'effet mesurable des deux procédés est une modification de l'état de surface, et non un enlèvement de matière : l'angle de contact avec l'eau et l'énergie de surface changent, tandis que la topographie reste idéalement intacte.
Quelles technologies sont utilisées ?
| Technologie | Caractéristiques | Avantages | Limites | Application typique |
|---|---|---|---|---|
| Lampe Hg basse pression, 185/254 nm | spectre de raies ; environ 40 % de la puissance électrique à 254 nm, environ 6–9 % à 185 nm ; silice fondue synthétique nécessaire | génération d'ozone en grand volume, robuste, grandes distances de travail possibles | mercure, comportement de préchauffage, dérive thermique et par vieillissement des rapports de raies, extraction de l'ozone nécessaire | nettoyage et activation de wafers, substrats, boîtiers et surfaces d'assemblage |
| Excimère Xe₂, 172 nm (VUV) | quasi monochromatique, énergie de photon de 7,2 eV ; efficacité radiative d'environ 10 % | rupture directe des liaisons, charge thermique très faible, efficace en peu de temps | portée dans l'air limitée à quelques millimètres ; la géométrie de l'entrefer et le flux gazeux sont critiques pour le procédé | activation avant collage direct et hybride, nettoyage de verre, polymères et surfaces de wafers |
| Excimère KrCl, 222 nm | quasi monochromatique, 5,6 eV ; génération d'ozone nettement plus faible qu'à 172/185 nm | fonctionnement dans l'air avec une gestion de l'ozone réduite | énergie de photon plus faible, effet plus sélectif | nettoyage d'assemblages sensibles à la température et à l'ozone |
| LED UV, 365/385/405 nm | bande étroite, FWHM typique de 10 à 15 nm ; rendement électro-optique à 365 nm aujourd'hui dans la plage de 40 à 55 % | commutation rapide, contrôle de la dose stable, sans mercure, longue durée de vie | pas de génération d'ozone, inadapté au nettoyage oxydatif ; le maximum d'émission se déplace avec la température de jonction | insolation de photorésines g-/h-/i-line, polymérisation, insolation de bord de wafer |
| LED UV-C, 255–280 nm | bande étroite ; rendement électro-optique actuellement à un chiffre voire à peine à deux chiffres en pourcentage | sans mercure, compact, peut être déployé avec une précision ciblée | densité de puissance et rendement limités ; ne génère pas d'ozone | désinfection, tâches photochimiques spécifiques, détection |
| Lampe Hg moyenne/haute pression, g-/h-/i-line | raies à 365, 405, 436 nm plus continuum | puissance élevée sur une grande surface, procédés de résine établis | le vieillissement modifie les rapports de raies, charge thermique élevée, durée limitée par la réglementation | aligneur de masques et insolation par proximité, résines épaisses |
| Laser excimère, 248/193 nm | pulsé, cohérent, intensité de crête élevée | résolution la plus élevée en lithographie par projection | équipement et coûts, chimie de résine hautement spécialisée | structuration en front-end |
| EUV, 13,5 nm | énergie de photon de 92 eV ; vide et optiques réfléchissantes requis | dimensions de motifs les plus petites | en dehors du domaine UV au sens strict ; effets stochastiques à faibles doses | nœuds logiques et mémoire avancés |
Insolation UV des résines photosensibles : raies g, h et i
Les résines photosensibles ne sont pas des matériaux à seuil avec une longueur d'onde de coupure fixe ; elles présentent des bandes d'absorption. Les résines positives classiques à base de diazonaphtoquinone et de novolaque sont insolées dans la plage de la raie i (365 nm) et des raies h et g (405 nm, 436 nm). L'insolation transforme le composé photoactif ; les zones exposées deviennent solubles dans le révélateur. Les résines à amplification chimique (CAR) pour la DUV et l'EUV fonctionnent différemment : l'insolation génère un acide qui n'agit que de manière catalytique pendant le recuit post-exposition (post-exposure bake). Le résultat ne dépend alors plus uniquement de la dose optique, mais également du bilan thermique.
Plages de dose typiques à titre indicatif : les résines positives fines à raie i nécessitent, dans un aligneur de masques, environ 65 à 110 mJ/cm², les résines épaisses pour les couches de redistribution de 8 à 20 µm dans un stepper à raie i de l'ordre de 180 mJ/cm², les résines EUV environ 30 à 90 mJ/cm² selon l'objectif de résolution. Ces valeurs ne sont toujours valables qu'en relation avec la composition spectrique de la source pour laquelle elles ont été déterminées.
Quelles grandeurs de processus sont déterminantes ?
| Grandeur de processus | Unité | Pourquoi elle est déterminante pour le procédé |
|---|---|---|
| Éclairement énergétique spectrique au point du procédé | mW/(cm²·nm) | Seule la fraction qui se situe dans la bande d'absorption de la résine ou de l'adsorbat agit chimiquement. Deux sources présentant la même valeur en bande large peuvent avoir des fractions efficaces totalement différentes. |
| Exposition énergétique (dose) | mJ/cm² | Pour les photoréactions simples du premier ordre, elle détermine le degré de conversion. Il s'agit de l'intégrale de l'éclairement énergétique dans le temps, et non du temps de processus lui-même. |
| Répartition de l'éclairement énergétique sur la surface | écart en % | Une non-uniformité se traduit directement par une dispersion des dimensions critiques et par un nettoyage localement incomplet. |
| Pression partielle d'oxygène et débit de gaz | vol %, l/min | À 172 nm et 185 nm, l'espèce réactive est d'abord créée en phase gazeuse. Un manque d'oxygène limite l'oxydation ; un débit de gaz insuffisant laisse les produits de réaction dans l'interstice. |
| Distance de travail dans l'entrefer d'irradiation | mm | Aux longueurs d'onde VUV, le rayonnement est absorbé par l'oxygène lui-même. La distance contrôle ainsi à la fois l'apport de rayonnement et la formation de radicaux. |
| Température du substrat et de la résine | °C | Influence l'adsorption, la diffusion du photoacide, la cinétique de développement et, avec les LED, la longueur d'onde d'émission de la source. |
| Épaisseur de couche et coefficient d'absorption de la résine | µm, µm⁻¹ | Détermine le profil de dose sur la profondeur et donc le profil de flanc. Pour les couches épaisses, la dose au fond de la couche est nettement inférieure à la dose en surface. |
| Profil temporel de l'éclairement énergétique | mW/cm²(t) | Dans les systèmes à amplification chimique et les réactions inhibées par l'oxygène, ce profil ne peut pas être arbitrairement échangé contre le temps. |
Qu'est-ce qui limite le procédé ou entraîne des défauts\u00a0?
La puissance électrique n'est pas la dose optique. La fraction de la puissance électrique qui parvient au point de procédé sous forme de rayonnement utilisable dans la plage spectrale pertinente se situe, pour les lampes à décharge gazeuse, entre quelques pour cent et quelques dizaines de pour cent, et elle diminue au cours de la durée de vie. Le vieillissement du réflecteur, l'opacification de la fenêtre et les dépôts agissent de manière multiplicative. Une puissance affichée inchangée n'exclut pas une perte de dose de plusieurs dizaines de pour cent.
Le temps seul n'est pas une grandeur de procédé. Une indication telle que « irradiation de 60 s » n'est reproductible que dans une configuration d'équipement inchangée. Dès que la lampe, la distance, la fenêtre ou le débit de gaz changent, la dose se déplace sans que le temps ne l'indique.
La fraction à 185 nm est souvent surestimée, voire totalement absente. Les lampes à mercure basse pression ne génèrent de l'ozone que si l'ampoule est en silice synthétique fondue à haute transmission VUV. Les ampoules dopées bloquent délibérément le 185 nm. Deux lampes présentant des spécifications identiques à 254 nm peuvent donc afficher un comportement de nettoyage totalement différent.
À 172 nm, l'atmosphère elle-même limite la portée. La section efficace d'absorption de l'oxygène moléculaire à 172 nm est d'environ 4,6 · 10⁻¹⁹ cm². Dans l'air, dans des conditions normales, cela se traduit par une atténuation à 1/e après environ 4 mm et de 90 % après environ 10 mm. Une distance de travail de 20 mm ne signifie donc pas « un peu moins de dose », mais pratiquement aucun rayonnement VUV à la surface. À 185 nm, la section efficace est environ deux ordres de grandeur plus faible ; à cette longueur d'onde, des distances de plusieurs centimètres sont pertinentes.
L'énergie du photon est nécessaire, mais pas suffisante. Un photon à 254 nm porte 471 kJ/mol, nominalement supérieur à l'énergie de liaison d'une liaison C–C. Les hydrocarbures saturés, cependant, absorbent à peine à cette longueur d'onde. L'effet de nettoyage à 254 nm résulte donc principalement de manière indirecte, via la photolyse de l'ozone. Quiconque utilise le 254 nm sans un budget d'ozone suffisant perd la voie réactionnelle dominante.
Plus de dose n'est pas toujours mieux. Avec un traitement VUV trop long du silicium, la rugosité de surface augmente de manière mesurable – dans des études sur le collage direct, de 0,30 nm RMS à l'état initial à environ 0,94 nm après 25 min à 10 mW/cm². L'angle de contact a déjà saturé depuis longtemps à ce stade. Le procédé présente donc un optimum, et non un comportement monotone.
La recontamination est plus rapide que prévu. Les surfaces activées sont thermodynamiquement instables. Les hydrocarbures issus de l'air ambiant, des emballages et des matériaux environnants se réadsorbent en quelques minutes à quelques heures. Le délai entre l'activation et l'assemblage constitue donc l'un des paramètres du procédé.
L'angle de contact et la dose mesurent des choses différentes. La dose prouve qu'un apport de rayonnement défini a eu lieu. L'angle de contact ou l'énergie de surface prouve que l'état de surface souhaité a été atteint. Aucune de ces deux grandeurs ne remplace l'autre.
Mesurer à proximité du point de procédé n'est pas mesurer au point de procédé. Avec des dimensions d'écartement de quelques millimètres, une chute de l'éclairement énergétique sur les bords et une topographie créant des ombres, la valeur à la surface du composant diffère considérablement de la valeur à l'emplacement du capteur dans la paroi de la chambre.
Comment le spectre, le matériau et la géométrie influencent-ils le processus
L'influence spectrale agit à trois niveaux. Premièrement, du côté de la source : une valeur de fiche technique de « 365 nm » décrit le centroïde d'une distribution. La FWHM, les maxima secondaires et – avec les LED – le décalage du maximum d'émission dépendant de la température, typiquement de quelques dixièmes de nanomètre par kelvin, modifient la fraction effective. Avec les lampes à décharge gazeuse, les rapports entre les raies g, h et i évoluent au fil de la durée de vie.
Deuxièmement, du côté du matériau : les résines photosensibles et les photoamorceurs présentent des bandes d'absorption à flancs raides. Un décalage de la source de quelques nanomètres peut modifier la fraction absorbée de plusieurs pour cent, voire de dizaines de pour cent. Avec les résines épaisses, une dépendance à la profondeur s'ajoute : conformément à la loi de Beer-Lambert, l'éclairement énergétique décroît de façon exponentielle, de sorte que la dose en surface et au fond diverge. Les systèmes fortement absorbants produisent en conséquence des flancs inclinés, et les substrats réfléchissants génèrent en outre des ondes stationnaires.
Troisièmement, du côté de la géométrie : dans le nettoyage VUV, l'espace d'irradiation est un espace réactionnel, et non un trajet de transport. Le libre parcours moyen de l'oxygène atomique à pression atmosphérique se situe dans la plage de quelques micromètres, si bien que l'espèce réactive est consommée près de son lieu de formation. Augmenter la distance réduit non seulement l'éclairement énergétique, mais éloigne également la formation des radicaux de la surface. Sur les pièces structurées, s'ajoutent l'ombrage, la surexposition des arêtes et – dans les tranchées profondes et les trous borgnes – un échange gazeux limité. La concentration d'ozone elle-même agit également de façon géométrique : à 1000 ppm d'ozone, environ 13 % du rayonnement à 254 nm est absorbé sur un trajet de 5 mm ; à 5000 ppm, environ la moitié. Une concentration d'ozone élevée n'augmente donc pas l'effet indéfiniment, mais commence à écranter le rayonnement qui le génère.
Comment décrire le processus de manière quantitative ?
Trois relations suffisent pour calculer les interdépendances essentielles.
Énergie du photon. De E = h · c / λ découle l'énergie molaire des photons. Elle détermine quelles liaisons peuvent être rompues directement.
| Longueur d'onde | Énergie du photon | Énergie molaire | Énergies de liaison de référence |
|---|---|---|---|
| 172 nm | 7,21 eV | 696 kJ/mol | C–H ≈ 413 kJ/mol |
| 185 nm | 6,70 eV | 647 kJ/mol | C–C ≈ 346 kJ/mol |
| 222 nm | 5,58 eV | 539 kJ/mol | C–O ≈ 358 kJ/mol |
| 254 nm | 4,88 eV | 471 kJ/mol | Si–O ≈ 452 kJ/mol |
| 365 nm | 3,40 eV | 328 kJ/mol | O=O ≈ 498 kJ/mol |
Loi de Lambert-Beer. E(z) = E₀ · exp(−α · z) décrit à la fois l'atténuation du rayonnement VUV dans l'espace contenant de l'oxygène et le profil de dose dans la couche de résine. Le coefficient d'absorption α dépend de la longueur d'onde et de la concentration ; pour les gaz, α = σ · n, avec la section efficace d'absorption σ et la densité de particules n. Le modèle suppose des absorbeurs homogènes, l'absence de diffusion et des propriétés optiques constantes. Dans les résines photosensibles, cette dernière hypothèse n'est plus valable dès que le photoblanchiment se produit.
Cinétique d'exposition selon Dill. Pour une résine positive, au premier ordre, M/M₀ = exp(−C · E), où M est la concentration du composé photoactif, E la dose et C le paramètre de Dill, dont l'unité est cm²/mJ. Tant que cette description est valable, le produit de l'éclairement énergétique et du temps est la grandeur déterminante – la loi de réciprocité est respectée. Diviser par deux l'éclairement énergétique tout en doublant le temps donne le même résultat. Cette affirmation perd sa validité lorsqu'une seconde réaction, non induite par les photons, intervient – comme la diffusion d'acide lors du recuit post-exposition des résines à amplification chimique, l'inhibition par l'oxygène dans les couches épaisses ou les effets thermiques à fort éclairement énergétique. L'éclairement énergétique et le temps deviennent alors des paramètres indépendants.
Exemple concret : besoin en photons pour éliminer un film d'hydrocarbures
Hypothèses. Film d'hydrocarbures adventice de 2 nm d'épaisseur, densité 1 g/cm³, unité constitutive moyenne CH₂ à 14 g/mol. Irradiation à 172 nm. Énergie du photon 1,155 · 10⁻¹⁸ J.
Modèle. Nombre d'unités constitutives rapporté à la surface N = d · ρ · NA / M ; nombre de photons requis NPh = N / Φ avec le rendement quantique effectif Φ pour l'élimination complète d'une unité constitutive ; dose H = NPh · EPh.
Calcul. N ≈ 8,6 · 10¹⁵ cm⁻². Pour un rendement idéal de Φ = 1, la dose serait d'environ 10 mJ/cm². En réalité, plusieurs photons sont nécessaires par unité constitutive à éliminer, car la recombinaison, l'absorption en phase gazeuse et une oxydation incomplète entraînent des pertes. Pour Φ = 0,1, cela donne environ 100 mJ/cm², pour Φ = 0,03 environ 330 mJ/cm².
Résultat et interprétation. À un éclairement énergétique VUV typique de 10 mW/cm² à la surface, 100 mJ/cm² correspond à environ 10 s. Les durées de procédé observées, de plusieurs minutes jusqu'à atteindre un angle de contact inférieur à 5°, sont nettement supérieures. Cette différence n'est pas une contradiction mais l'information réelle : elle quantifie les pertes dues à l'absorption en phase gazeuse, à l'élimination des produits de réaction et à la limitation par diffusion. Quiconque souhaite transposer des durées de procédé doit donc connaître l'éclairement énergétique au point du procédé ; l'indication de durée seule n'est pas transposable.
Exemple pratique : erreur de dose due à une inadéquation spectrale
Hypothèses. Résine positive i-line avec une dose de clarification de 110 mJ/cm², contraste γ = 3. Exposition avec une lampe à moyenne pression, surveillée par un radiomètre à large bande étalonné à 365 nm dont la sensibilité capte cependant aussi des composantes à 405 nm et 436 nm.
Modèle. La lecture correspond à l'intégrale de srel(λ) · Eλ dλ. Si le rapport des raies de la lampe évolue au cours de sa durée de vie, la lecture change différemment de la dose effective. L'épaisseur de résine restante suit approximativement Δd/d ≈ −γ · ΔE/E.
Calcul. Une inadéquation spectrale de 10 % entraîne, pour γ = 3, une variation relative de l'épaisseur de la couche développée d'environ 30 %.
Interprétation. Le contraste de la résine amplifie les erreurs de dose. La caractérisation spectrale ponctuelle de la source n'est donc pas une formalité, mais la condition préalable pour que toute surveillance ultérieure à large bande reste interprétable.
Où sont utilisés le nettoyage UV et l'exposition UV ?
Front-end des semi-conducteurs. Nettoyage et activation avant dépôt, oxydation ou collage ; photostabilisation ; exposition du bord de plaquette après enduction de résine. Les points critiques ici sont l'absence de contamination particulaire et la reproductibilité de l'état d'interface sur l'ensemble de la plaquette, jusque dans la zone de bord.
Packaging avancé et assemblage. Exposition de résines épaisses pour les couches de redistribution, collage temporaire et décollage UV, encapsulation et surmoulage, nettoyage avant le wire bonding, le soudage et le moulage. La grandeur de procédé critique est la dose sur l'ensemble de la surface, de plus en plus grand format, et la dose au fond des couches de résine épaisses.
Collage direct et hybride. L'activation VUV/O₃ crée des surfaces hydrophiles à faible teneur en carbone et permet d'obtenir des résistances de collage à des températures nettement plus basses que le collage hydrophile conventionnel. Les points critiques sont l'angle de contact, l'augmentation de la rugosité et le délai jusqu'à l'assemblage.
Fabrication de capteurs et d'optiques. Activation UV avant le collage du verre, du quartz, de la céramique et des plastiques ; exposition de couches fonctionnelles structurées. Les points critiques sont la concordance spectrale entre la source et l'amorceur, ainsi que la prévention des dommages matériels aux courtes longueurs d'onde.
Électronique automobile et électronique de puissance. Nettoyage avant l'assemblage des modules de puissance, l'encapsulation et le surmoulage, avec des exigences élevées en matière d'adhérence sous cyclage thermique. Le point critique est un historique de dose documenté, car le résultat du procédé peut difficilement être testé de manière non destructive sur le module fini.
Technologie médicale et dispositifs de sciences de la vie. Activation de polymères et de substrats microfluidiques, exposition de résines pour microstructures. Les points critiques sont la compatibilité des matériaux et des paramètres de procédé documentés.
Recherche et métrologie. Chambres d'irradiation avec un éclairement énergétique défini et homogène pour les études de cinétique, le vieillissement des matériaux et la détermination des spectres d'action.
Qu'est-ce qui aide en cas de trous borgnes, d'assemblages sensibles à la température et d'évitement de l'ozone ?
- Procédés à faible teneur en oxygène. Si la photolyse directe sans chimie oxydative de l'ozone doit dominer à 172 nm, l'espace est inerté à l'azote. La portée du rayonnement VUV augmente alors considérablement et la composante oxydative disparaît en grande partie – le processus passe de l'oxydation à la scission de liaisons et au réarrangement.
- Assemblages sensibles à la température. Les sources excimères à 172 nm et 222 nm ainsi que les systèmes à LED fonctionnent avec une faible charge infrarouge ; la contrainte thermique sur le substrat reste faible, ce qui est déterminant pour les composants déjà montés et les polymères.
- Irradiation sélective de petites surfaces. Pour les bords de wafers, les plots de connexion (bond pads) et les surfaces d'assemblage, des systèmes masqués ou des systèmes conçus comme sources linéaires ou ponctuelles sont pertinents ; le contrôle d'homogénéité doit alors être effectué dans la même géométrie que le procédé.
- Structures profondes et trous borgnes. Là où l'échange gazeux est limitant, ni davantage d'éclairement énergétique ni davantage de temps ne suffisent à eux seuls. Sont efficaces le fonctionnement pulsé avec phases de purge, le cyclage de pression ou le passage à des procédés présentant des caractéristiques de transport différentes.
- Évitement de l'ozone. Là où l'ozone est indésirable pour des raisons de sécurité au travail ou de matériaux, les sources à 222 nm, les ampoules de lampe dopées ou les atmosphères de procédé à faible teneur en ozone sont des options ; l'effet de nettoyage se déplace de manière démontrable, de sorte que le procédé doit être requalifié.
Quelles grandeurs doivent être mesurées ou surveillées ?
La tâche de mesure découle directement de la tâche du procédé. Pour le nettoyage et l'activation UV, la grandeur cible est l'état de surface ; l'angle de contact avec l'eau ou l'énergie de surface sont mesurés par des méthodes établies, complétées par des méthodes de détermination du carbone résiduel. Ces grandeurs ne sont toutefois pas des variables de contrôle du procédé, car elles sont déterminées par échantillonnage et en dehors du procédé. La variable de référence contrôlable est l'exposition énergétique au point de procédé, complétée par la concentration en ozone ou la teneur en oxygène dans l'entrefer.
Pour l'exposition UV de la résine photosensible, la grandeur cible est la dose absorbée dans la couche de résine. Ce qui est mesuré, c'est l'éclairement énergétique dans le plan de la plaquette, intégré sur la durée d'exposition, ainsi que l'homogénéité sur la zone d'exposition.
Pour le choix de la méthode de mesure :
- Une mesure spectrale est nécessaire lorsqu'une source est caractérisée pour la première fois, lorsque des technologies sont comparées – par exemple lampe à mercure contre LED UV –, lorsqu'un changement de résine ou d'initiateur est prévu ou lorsque des effets de vieillissement sur le spectre de raies sont suspectés. Seul l'éclairement énergétique spectrique permet de calculer la fraction effective à l'intérieur de la bande d'absorption – mesuré avec un spectroradiomètre tel que l'UVpad ou le SR900.
- Une mesure large bande suffit pour la surveillance de routine d'un procédé qualifié et spectralement connu – pour des mesures manuelles récurrentes, par exemple avec le RMD Pro. La condition préalable est que la réponse spectrale du capteur corresponde au spectre de la source et que le décalage spectral ait été quantifié.
- Les mesures résolues spatialement deviennent nécessaires lorsque de grandes surfaces, des zones de bord ou plusieurs sources sont impliquées.
- Les mesures résolues dans le temps deviennent nécessaires en fonctionnement pulsé, avec les systèmes de convoyage et avec les systèmes à amplification chimique dans lesquels la réciprocité n'est pas assurée.
L'exigence ne porte pas sur l'interface mais sur la validité de la valeur transmise. Une structure à trois niveaux est judicieuse.
Niveau 1 – caractérisation de référence. Mesure spectrale de la source dans la géométrie du procédé, une fois puis après chaque intervention. Les résultats sont le spectre relatif, la carte d'homogénéité et les facteurs de conversion entre le point de procédé et la position de capteur installée en permanence.
Niveau 2 – surveillance stationnaire du procédé. Des capteurs installés en permanence et stabilisés en température à une position définie fournissent en continu l'éclairement énergétique et, dérivée de celui-ci, la dose par composant – les capteurs inline restent en permanence dans le trajet optique, le PLC.net transmet ses valeurs à l'automate via Ethernet, le PLC.D couvre la connexion série et le fonctionnement déclenché. La transférabilité est essentielle : sans le facteur déterminé au niveau 1, le capteur ne décrit que lui-même.
Niveau 3 – contrôle et traçabilité. À partir de la dose mesurée, la puissance de la lampe ou de la LED est ajustée, les tendances de vieillissement sont détectées et les intervalles de maintenance sont déduits. La dose par composant est archivée avec l'identification, l'horodatage et l'état de l'équipement. Cela permet de documenter un procédé dont le résultat ne peut plus être testé de manière non destructive sur le produit final.
Le passage du contrôle en temps au contrôle de la dose est techniquement significatif : un système qui contrôle vers une dose cible compense de lui-même le vieillissement de la lampe et l'encrassement de la fenêtre, tant que le capteur est étalonné et que le facteur de conversion est valide. Un système fonctionnant en temps perd entièrement cette compensation. La manière dont ces chaînes de mesure s'intègrent dans les environnements de contrôle est décrite sur la page d'application technologie UV pour l'automatisation et l'intégration des procédés.
Les principaux contributeurs à l'incertitude de mesure sont le décalage spectral, l'écart par rapport à la réponse cosinus idéale, les effets de température et de linéarité du détecteur, ainsi que l'incertitude de positionnement dans l'entrefer d'irradiation. Pour les mesures VUV, un facteur supplémentaire s'ajoute : le capteur lui-même fait partie du trajet d'absorption ; la géométrie du capteur et le flux de gaz qui l'entoure modifient la lecture. Un étalonnage traçable – par exemple par un laboratoire d'étalonnage accrédité ISO/IEC 17025 – fixe la partie systématique de cette incertitude, mais ne remplace pas l'évaluation spécifique à l'application du décalage spectral.
Que montrent les publications scientifiques ?
Cinq travaux fournissent la base technique des affirmations centrales de ce texte sur le mécanisme de nettoyage, l'optimum du procédé et la cinétique d'exposition :
- Fondamentaux du nettoyage UV/ozone. La consolidation systématique des mécanismes – photolyse directe, formation d'ozone à 185 nm, photolyse de l'ozone à 254 nm et l'importance de faibles distances entre la lampe et la surface – a été réalisée dans un article de synthèse qui sert encore aujourd'hui de référence pour la conception des procédés et les exigences de prénettoyage. – Vig, J. R. : UV/ozone cleaning of surfaces, Journal of Vacuum Science & Technology A 3(3), 1027–1034, 1985.
- Activation VUV/O₃ pour le collage direct à basse température. L'étude a examiné l'effet d'une irradiation à 172 nm à 10 mW/cm² et 2 mm de distance sur le silicium et la silice fondue. L'angle de contact avec l'eau chute d'environ 70° à moins de 2° en quelques minutes, la résistance de collage à 200 °C dépasse les valeurs des procédés hydrophiles classiques à 400 °C, tandis que la rugosité augmente considérablement en cas d'irradiation trop longue. Ce travail démontre à la fois l'efficacité et l'existence d'un optimum de procédé. – Xu, J. ; Wang, C. ; Wang, T. ; Wang, Y. ; Kang, Q. ; Liu, Y. ; Tian, Y. : Mechanisms for low-temperature direct bonding of Si/Si and quartz/quartz via VUV/O₃ activation, RSC Advances 8, 11528–11535, 2018.
- Modification des matériaux dépendante de la dose par l'ozone UV. Sur des semi-conducteurs bidimensionnels, il a été démontré que le traitement à l'ozone UV permet d'ajuster délibérément les propriétés optiques et électriques, mais les dégrade de manière irréversible au-delà d'une durée de traitement optimale. Pour la pratique du procédé, il en découle que « nettoyé » et « inchangé » ne peuvent pas coexister indéfiniment. – Sarcan, F., et al. : Ultraviolet-Ozone Treatment: An Effective Method for Fine-Tuning Optical and Electrical Properties of Suspended and Substrate-Supported MoS₂, Nanomaterials 13(23), 3034, 2023.
- Description quantitative de l'exposition des résines photosensibles. L'introduction des grandeurs connues plus tard sous le nom de paramètres de Dill A, B et C a posé les bases permettant de traiter l'exposition comme un processus cinétique doté de constantes matérielles mesurables, au lieu de le gérer empiriquement à partir de spécifications de temps. – Dill, F. H. ; Hornberger, W. P. ; Hauge, P. S. ; Shaw, J. M. : Characterization of positive photoresist, IEEE Transactions on Electron Devices 22(7), 445–452, 1975.
- Absorption et statistique des photons des résines modernes. Des mesures des coefficients d'absorption dynamique montrent qu'à des longueurs d'onde courtes et à faibles doses, le nombre de photons absorbés par volume devient si faible que des effets statistiques déterminent également la fenêtre du procédé. Cela explique pourquoi la réduction de la dose ne peut pas être mise en œuvre arbitrairement comme un gain de productivité. – Fallica, R. ; Stowers, J. K. ; Grenville, A. ; Frommhold, A. ; Robinson, A. P. G. ; Ekinci, Y. : Dynamic absorption coefficients of chemically amplified resists and nonchemically amplified resists at extreme ultraviolet, Journal of Micro/Nanolithography, MEMS, and MOEMS 15(3), 033506, 2016.
Le moteur de recherche de publications répertorie toutes les publications sur l'électronique et les semi-conducteurs que nous connaissons – recherchables par appareil, domaine et mot-clé.
Exposition UV et microstructuration dans les publications clients
L'exposition UV et la microstructuration apparaissent également sous plusieurs facettes dans les publications de clients d'Opsytec – de la photolithographie dans les puces microfluidiques à la réponse matérielle d'une résine photosensible en fonction de la dose.
Montre que des microstructures d'hydrogel dans des puces microfluidiques peuvent être produites par photolithographie UV simple à une densité compatible VLSI – la dose d'exposition et la géométrie du masque déterminent la fidélité structurelle atteignable.
Hydrogel patterns in microfluidic devices by do-it-yourself UV-photolithography suitable for very large-scale integration
Beck, Anthony, et al. « Hydrogel patterns in microfluidic devices by do-it-yourself UV-photolithography suitable for very large-scale integration. » Micromachines 11.5 (2020) : 479.
Mesure l'indice de réfraction d'une résine photosensible en fonction de l'exposition – preuve directe que la dose absorbée détermine les propriétés du matériau au-delà du simple transfert de motif.
Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers
Dottermusch, Stephan, et al. « Exposure-dependent refractive index of Nanoscribe IP-Dip photoresist layers. » Optics letters 44.1 (2018) : 29-32.
Utilise des supports polymères microstructurés par photolithographie pour la cristallographie sérielle auprès de synchrotrons – une microstructuration UV en dehors de la fabrication classique de puces, avec les mêmes exigences en matière de dose et d'homogénéité.
Micro-structured polymer fixed targets for serial crystallography at synchrotrons and XFELs
Carrillo, Melissa, et al. « Micro-structured polymer fixed targets for serial crystallography at synchrotrons and XFELs. » IUCrJ 10.6 (2023).
Examine la dégradation induite par UV des cellules solaires à hétérojonction de silicium sous irradiation définie – la même question de dose et de spectre, posée pour le dispositif semi-conducteur fini.
Passivating Contacts-Related Ultraviolet-Induced Degradation in Silicon Heterojunction Solar Cells
Xu, Binbin, et al. « Passivating Contacts-Related Ultraviolet-Induced Degradation in Silicon Heterojunction Solar Cells. » Small Structures 7.6 (2026).
D'autres travaux issus de domaines connexes sont réunis dans les publications par des clients, classées par thème.
Fondements techniques et sources complémentaires
- Vig, J. R. : Nettoyage UV/ozone des surfaces. Journal of Vacuum Science & Technology A 3(3), 1027-1034 (1985). DOI 10.1116/1.573115 – mécanismes du nettoyage UV/ozone, dépendance à la distance, exigences de prénettoyage.
- Dill, F. H. ; Hornberger, W. P. ; Hauge, P. S. ; Shaw, J. M. : Caractérisation de la résine photosensible positive. IEEE Transactions on Electron Devices 22(7), 445-452 (1975). DOI 10.1109/T-ED.1975.18159 – description cinétique de l'exposition, paramètres de Dill A, B, C.
- Xu, J., et al. : Mécanismes du collage direct à basse température de Si/Si et quartz/quartz par activation VUV/O₃. RSC Advances 8, 11528-11535 (2018). DOI 10.1039/C7RA13095C – activation à 172 nm, angle de contact, résistance de collage, limite de rugosité.
- CIE 220:2016, Méthode de caractérisation et d'étalonnage des radiomètres UV, ainsi que CIE S 017/E:2020 (ILV ; l'ancienne classification allemande selon DIN 5031-7:1984 a été retirée sans successeur) – définition des domaines spectraux UV, incompatibilité spectrale, méthodes d'étalonnage et de caractérisation des radiomètres UV.
- ISO 19403-2, Mouillabilité – Détermination de l'énergie de surface libre des surfaces solides par mesure de l'angle de contact, et DIN EN ISO/IEC 17025:2018-03, Exigences générales concernant la compétence des laboratoires d'étalonnage et d'essais – fondements normatifs pour l'évaluation des surfaces et la mesure traçable du rayonnement.
- SEMI, Prévision semestrielle du marché total des équipements semi-conducteurs (2026), WSTS Semiconductor Market Forecast, printemps 2026 et Yole Group, État de l'industrie de l'emballage avancé (2025) – indicateurs de marché pour les investissements en front-end, back-end et emballage avancé ; chacun cité avec son année.
FAQ sur le nettoyage UV et l'exposition UV dans la fabrication de semi-conducteurs
Comment fonctionne le nettoyage UV-ozone des plaquettes ?
Le rayonnement UV de courte longueur d'onde rompt les liaisons des adsorbats organiques et génère simultanément de l'ozone et de l'oxygène atomique à partir de l'oxygène de l'air. Ces espèces réactives oxydent les hydrocarbures en CO₂ et H₂O. Le procédé est sec, sans contact et peu générateur de particules ; le résultat se traduit par une diminution de l'angle de contact avec l'eau et une augmentation de l'énergie de surface.
Quelle longueur d'onde convient au nettoyage UV des surfaces semi-conductrices ?
La combinaison 185/254 nm issue des lampes à mercure basse pression agit principalement de façon indirecte via la formation d'ozone et sa photolyse, et permet des distances de travail plus grandes. Le rayonnement excimère au xénon à 172 nm agit en outre directement, car son énergie photonique de 7,2 eV dépasse les énergies de liaison C–C, C–H et C–O. Le 222 nm est une option lorsque l'ozone doit être évité.
Pourquoi le nettoyage à 172 nm échoue-t-il à une distance plus grande ?
L'oxygène moléculaire absorbe fortement à 172 nm. Dans l'air, dans des conditions standard, l'éclairement énergétique chute à 1/e après environ 4 mm et à un dixième après environ 10 mm. Dans le même temps, l'oxygène réactif n'est alors plus généré à la surface. Les distances de travail habituelles se situent donc dans la plage de 1 à 3 mm.
Quelle dose est nécessaire pour l'exposition UV d'une résine photosensible ?
La dose dépend du type de résine, de l'épaisseur de la couche, de la réflexion du substrat et du spectre de la source. Les résines positives fines pour raie i nécessitent typiquement de 65 à 110 mJ/cm² dans un aligneur de masques, les résines épaisses pour les couches de redistribution de l'ordre de 180 mJ/cm². De telles valeurs ne sont transposables qu'avec le spectre pour lequel elles ont été déterminées.
Quelle est la différence entre l'éclairement énergétique et l'exposition énergétique ?
L'éclairement énergétique en mW/cm² décrit la puissance rayonnante par surface arrivant à cet instant. La dose en mJ/cm² en est l'intégrale dans le temps. Pour les photoréactions du premier ordre, la dose détermine la conversion. Dès que des processus de diffusion ou thermiques entrent en jeu, l'éclairement énergétique devient un paramètre indépendant. La façon dont l'éclairement énergétique, la dose et la fluence diffèrent formellement est exposée dans l'aperçu des grandeurs radiométriques.
Pourquoi la puissance électrique de la lampe ne suffit-elle pas pour évaluer le procédé ?
Seule une partie de la puissance électrique est convertie en rayonnement utilisable dans la plage spectrale pertinente, et seule une partie de celle-ci atteint la surface du composant. Le vieillissement du réflecteur, l'opacification de la fenêtre, la distance et l'absorption dans l'atmosphère du procédé agissent de manière multiplicative. Une puissance électrique inchangée n'exclut pas une perte de dose considérable. Les raisons pour lesquelles une puissance nominale n'est pas, par principe, une grandeur mesurable sont exposées sous grandeurs radiométriques.
Comment la dose UV est-elle mesurée dans les équipements de production ?
La source est d'abord caractérisée spectralement dans la géométrie du procédé, et la relation entre le point du procédé et la position permanente du capteur est déterminée. Un capteur à large bande étalonné, placé à une position fixe, assure ensuite le suivi de routine. La dose est archivée par composant afin de pouvoir démontrer les tendances de vieillissement et les écarts de procédé.
Quand une mesure spectrale est-elle strictement nécessaire ?
Lors de la première caractérisation d'une source, lors de la comparaison de différentes technologies telles que la lampe à mercure et la LED UV, lors d'un changement de résine ou de photo-initiateur, et lorsqu'un décalage du spectre dû au vieillissement est suspecté. Les mesures à large bande peuvent dans ces cas masquer des erreurs systématiques de plusieurs dizaines de pour cent.
Domaines d'application connexes
Le traitement de surface photochimique relie la fabrication de semi-conducteurs à des domaines voisins : l'optique et les composants de précision utilisent la même activation UV-ozone et VUV sur les surfaces optiques, le photovoltaïque met en œuvre des procédés de wafer comparables, y compris la dégradation induite par UV, et le collage, l'enrobage et l'encapsulation UV décrivent les étapes d'assemblage qui suivent l'activation.
Auteur : Dr Mark Paravia
Dr.-Ing. Mark Paravia est le directeur général d'Opsytec Dr. Gröbel GmbH à Ettlingen et dirige le laboratoire d'étalonnage accrédité. Après ses recherches sur les décharges excimères au xénon pulsé à l'Institut de technologie de l'éclairage du KIT, il se concentre actuellement sur la technique de mesure du rayonnement optique. Il est vice-président du comité de normalisation DIN FNL 7 « Rayonnement optique » et membre du groupe de projet DVGW sur la désinfection UV.
Conseil en métrologie des procédés UV
Vous ne savez pas exactement quel éclairement énergétique à 172 nm parvient réellement à la surface de la plaquette dans un interstice de quelques millimètres de large – ou quelle dose subsiste au fond d'une couche de résine de 15 µm ? Une mesure spectrique dans la géométrie du procédé et un étalonnage traçable des capteurs utilisés permettent de déterminer si une fenêtre de procédé est réelle ou seulement nominale – écrivez-nous pour nous soumettre votre question.
